
Hydrostatisk slibesprænghovedspindel
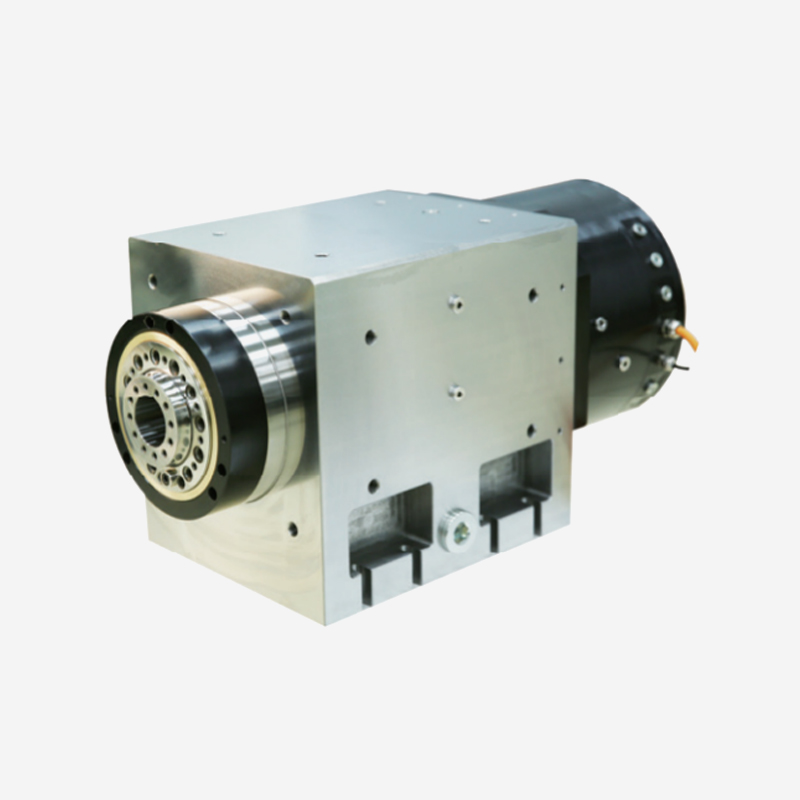
Ansøgninger Universal/komposit slibemaskiner Leje slibemaskiner Indvendige slibemas...

En belægningslinje stopper i det mindst forventede øjeblik. En skydeventil, der cykles mere end tusind gange om dagen, sætter sig endelig fast, når procesrester samler sig på dens glidende overflader. Kammeret udluftes til atmosfæren, hele partiet kasseres, og vedligeholdelsespersonalet bruger et helt skift på at udskifte ventilen. Dette scenarie gentages i produktionsanlæg, hvor vakuumkomponenter vælges uden hensyntagen til driftscyklusser og driftsforhold.
Den korrekte tilgang er at behandle en højvakuum-sluseventil som en procesbeslutning, ikke blot en katalogvare. Tre elementer bestemmer, om ventilen vil levere mange års problemfri service: Flangestandarden, tætningsmekanismen og aktuatortypen. Denne vejledning forklarer, hvordan hvert valg påvirker den reelle produktionsydelse.
En portventil er en vakuumkomponent, der bruger en flad, skiveformet port til at åbne og lukke strømningsvejen. Porten bevæger sig lineært, enten ved hjælp af en forbindelsesmekanisme eller en stålkugleaktuator, og trækkes helt tilbage fra boringen, når ventilen er åben. To praktiske fordele følger af dette design:
Sammenlignet med vinkelventiler og spjældventiler foretrækkes skydeventiler til isolering med store boringer, hvor konduktansen har betydning. En vinkelventil tvinger gassen til at dreje 90 grader, hvilket kan reducere den effektive pumpehastighed med omkring 15 til 20 procent i nogle installationer. En sommerfugleventil forsegler med en roterende skive, som kan fange partikler og efterlade slidmærker på sædet. Portventilen undgår begge problemer, hvorfor den er blevet standardisolationskomponenten i vakuumbelægningssystemer, halvlederprocesværktøjer og forskningskammernetværk.
To parametre bærer det meste af vægten ved valg af portventil: flangestandard og aktuatortype. At få disse rigtige eliminerer de fleste feltfejl.
Flangestandarden definerer tætningsmetoden, det opnåelige trykområde og forureningsniveauet på vakuumsiden. Dette er den første beslutning, fordi hver anden komponent i systemet skal matche den samme flangefamilie.
| Flange Standard | Forseglingsmetode | Tilgængeligt tryk | Bedst til |
|---|---|---|---|
| KF / ISO | FKM O-ring | ned til 10 -7 mbar | Belægningssystemer, generelt vakuum, lastlåse, overførselskamre |
| CF (ConFlat) | Iltfri kobberpakning | ned til 10 -10 mbar | UHV-forskning, halvlederbehandling, overfladeanalyse, acceleratorstrålelinjer |
Aktuatoren bestemmer, hvor automatisk ventilen kan integreres i en processekvens.
Laveste pris, enkel betjening, velegnet til vedligeholdelse og laboratoriebrug.
Hurtig respons, automatiseret, ideel til produktionslinjer med endestop-feedback.
Præcis positionskontrol, ingen trykluft nødvendig, højere omkostninger.
Manuelle aktuatorer er den enkleste og mest økonomiske mulighed. De passer til laboratorieopsætninger, lavfrekvente vedligeholdelsesventiler og systemer, hvor trykluft ikke er tilgængelig. Manuel betjening kræver dog, at personalet er fysisk til stede, hvilket begrænser automatiseringen.
Pneumatiske aktuatorer er den industrielle standard for produktionslinjer. De reagerer på millisekunder, arbejder pålideligt over hundredtusindvis af cyklusser og kan styres af simple magnetventiler. En pneumatisk skydeventil med en grænseafbryder giver åben/luk statussignaler til PLC'en, hvilket muliggør automatiseret sekvensering.
Elektriske aktuatorer tilbyder præcis positionskontrol og bruges, hvor ventilen skal modulere flow, eller hvor der ikke er trykluft tilgængelig. De koster mere end pneumatiske versioner, men er uundværlige i visse processtyringsarkitekturer.
Til højvakuumapplikationer i 10 -5 til 10 -7 mbar rækkevidde, ISO og KF flanger med FKM O-ring tætninger dominerer. Disse ventiler håndterer de rutinemæssige isoleringsopgaver i belægningsmaskiner, belastningslåse og halvlederklyngeværktøjer.
For store borestørrelser over 100 mm er en portmekanisme af forbindelsestypen mere stabil end det traditionelle stålkugledesign. Forbindelsesgeometrien fordeler lukkekraften jævnt over porten, hvilket reducerer lokal belastning og forbedrer vakuumforseglingens repeterbarhed. Denne mekaniske stabilitet bliver betydelig, når ventilen skal lukke mod en trykforskel, efter at en skrubpumpe har evakueret kammeret.
En pneumatisk aktuator parret med en endestopkontakt er standardkonfigurationen. Kontakten giver styresystemet en positiv bekræftelse på, at ventilen har nået sin kommanderede position, hvilket er en forudsætning for automatiseret receptudførelse. For eksempel kan et sputtersystem ikke påbegynde afsætningen, før skydeventilen melder sig helt åben, fordi kammeret ellers kunne komme under tryk over processetpunktet.
Når du vælger en skydeventil med stor boring til et belægningssystem, a højvakuum skydeventil med ISO flange til store boringer tilbyder den ledningsevne og cykluslevetid, som produktionssystemer kræver.
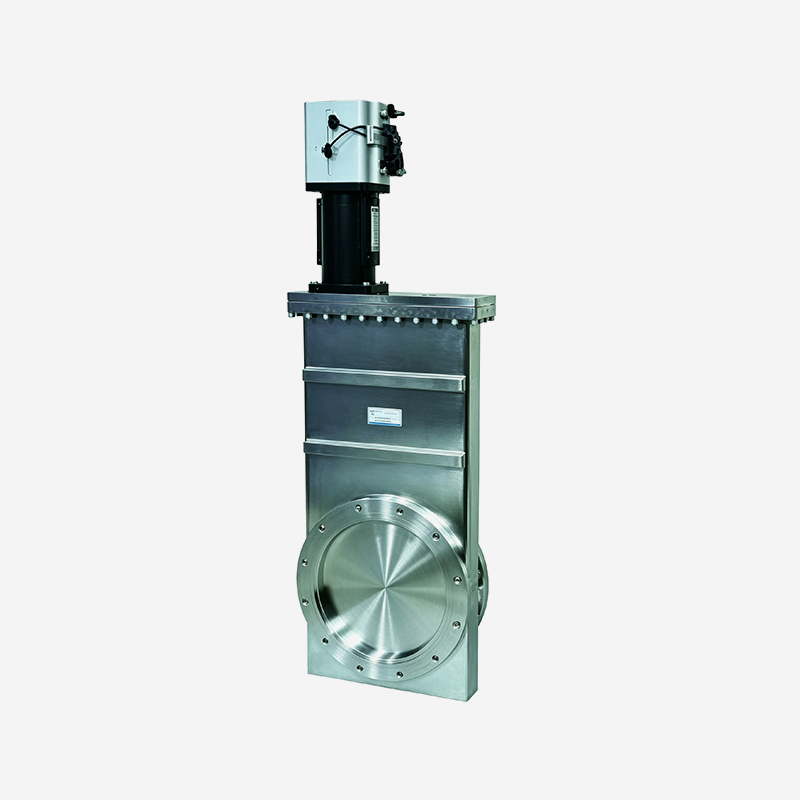 Pneumatisk High Vacuum Gate Valve with ISO Flange for Large Bore Lines Denne pneumatiske ventil af koblingstype har en ISO-flange og -bælg, hvilket gør den velegnet til vakuumledninger med stor boring i belægningssystemer, hvor konduktans og cykluslevetid er kritisk. Se produkt →
Når systemtrykket skal holde sig under 1x10 -9 mbar skal ventilen bruge en CF-flange og en metaltætning. CF-flangen komprimerer en iltfri kobberpakning mellem to knivkanter, hvilket skaber en koldsvejset tætning, der giver usædvanligt lave lækagehastigheder.
Ultrahøjt vakuum gateventiler bruges i molekylær stråleepitaksi (MBE), overfladeanalyseteknikker såsom XPS og AES, partikelacceleratorvakuumsystemer og ionimplantationsværktøjer. I disse applikationer må portventilen ikke udgasse forurening i UHV-miljøet, så kroppen er ofte fremstillet af 304 eller 316L rustfrit stål med en elektropoleret eller vakuumbrændt overflade.
Mekanismer af koblingstype og stålkugletype bruges begge i UHV-portventiler. Stålkuglemekanismer er almindelige i mindre størrelser og højcykluspositioner, mens koblingstypen foretrækkes til CF-flanger med stor boring, hvor lukkekraften skal påføres jævnt.
Til UHV-applikationer, hvor skydeventilen skal holde et basistryk under 10 -9 mbar, en ultrahøjvakuum-sluseventil med CF-flange med stor boring giver den metaltætningsintegritet, som disse systemer kræver.
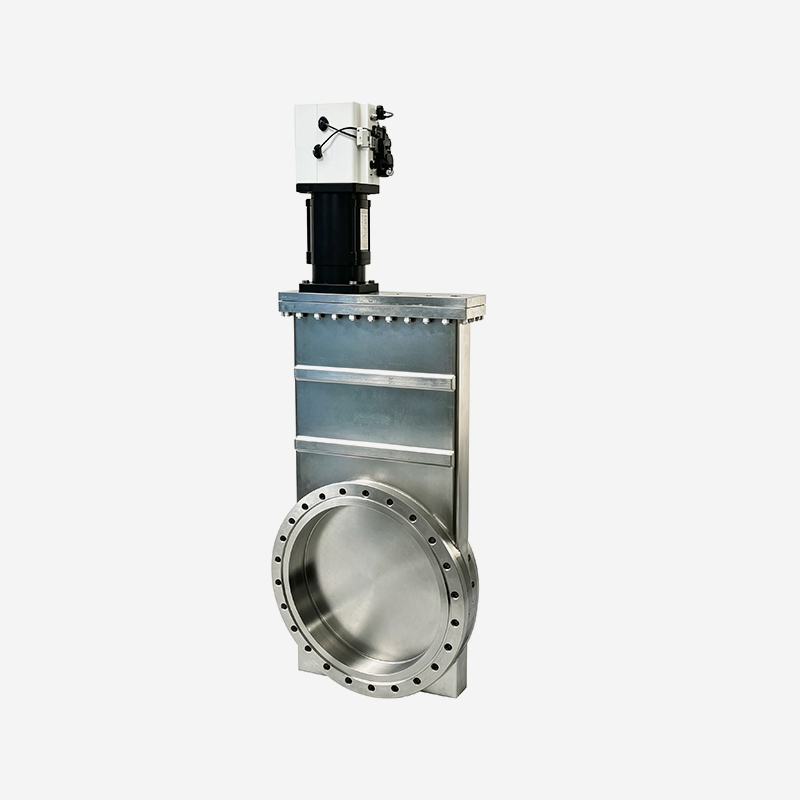 Ultra-høj vakuum portventil med CF-flange og metaltætning Designet til UHV-systemer, der kræver basistryk under 10^-9 mbar, bruger denne pneumatiske ventil en CF-flange og kobberpakning for at sikre en pålidelig metaltætning. Se produkt →
I halvleder- og fotovoltaisk fremstilling skal wafers og glassubstrater bevæge sig vandret fra et overføringskammer til et proceskammer. En rund spjældventil begrænser bredden af substratet, der kan passere igennem. En rektangulær skydeventil løser dette problem ved at forme passagen som et rektangel.
Rektangulære skydeventiler er almindelige i overførselskamre, klyngeværktøjer og fotovoltaisk inline-udstyr. Når den er åben, trækker den rektangulære låge sig tilbage i et øvre reservoir og blotlægger den fulde rektangulære passage. Tætningsområdet er større end en rund ventil af sammenlignelig boringsstørrelse, så aktuatoren skal give mere lukkekraft. En pneumatisk aktuator med en bælgforseglet spindel er den sædvanlige konfiguration, fordi den holder processiden ren og håndterer den reducerede ledige plads.
Når et vakuumoverføringskammer skal håndtere rektangulære substrater, a rektangulær skydeventil til vakuumoverførselsapplikationer er den rigtige løsning.
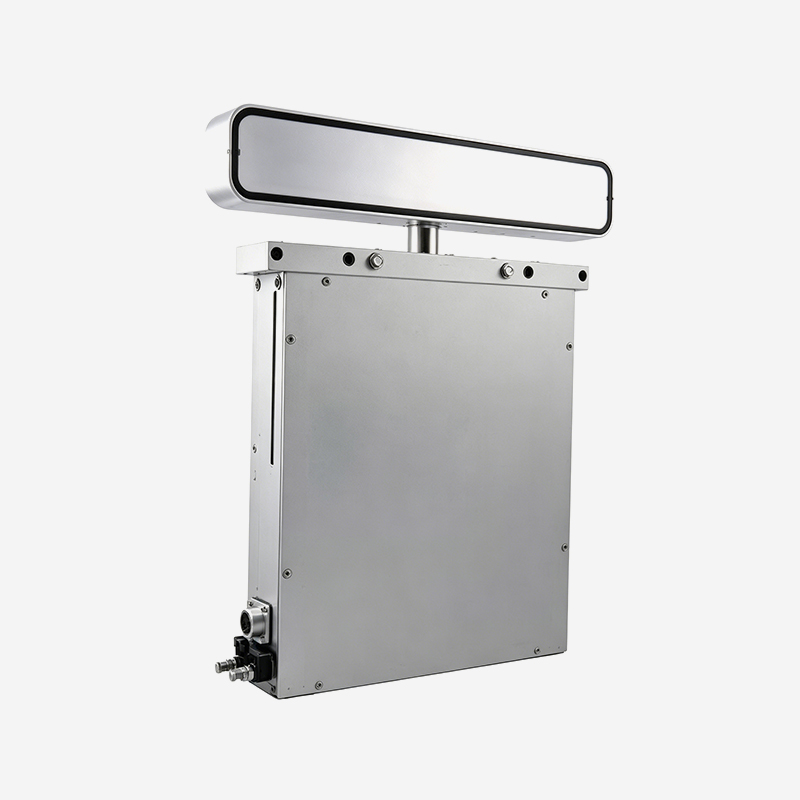 Rektangulær portventil til vakuumoverførsel af underlag Denne rektangulære skydeventil former sin passage som et rektangel for at rumme flade substrater som wafers, hvilket muliggør jævn vandret overførsel i vakuumkamre. Se produkt →
En defekt skydeventil svigter normalt uden for hovedtætningsfladen. Spindeltætningen og aktuatoren er de komponenter, der oftest er ansvarlige for nedetid. At forstå de svage punkter hjælper vedligeholdelsesteams med at planlægge forebyggende handlinger.
| Fejltilstand | Grundårsag | Afbødning |
|---|---|---|
| Portbeslaglæggelse | Bearbejde rester eller nedbrudt smøremiddel på porten | Brug restkompatible materialer, planlæg periodisk udbagning |
| Spindeltætning lækage | Slidt O-ring eller bælgtræthed | Brug bælgforseglede stilke til kritisk proces, udskift proaktivt |
| Grænseafbryderdrift | Mekanisk spil fra akkumuleret vibration | Brug låsende endestopkontakter, bekræft positionsfeedback under PM |
Bearbejdningspræcision bestemmer, hvor længe en skydeventil holder sin tætning. Et ventilhus, der er fremstillet af et enkelt smedning af rustfrit stål, holder bedre tolerancer end en svejset samling, fordi svejsning introducerer forvrængning, der kan forplante sig ind i flangetætningsfladen.
Købere bør vurdere tre punkter, før de afgiver en ordre:
SUNFUN Group har været aktiv inden for præcisionsfremstilling siden 1986 og er i stand til at bearbejde dele med et præcisionsniveau på 0,001 millimeter, der dækker komponenter fra 0,1 gram til 150 tons. Denne evne er afgørende ved fremstilling af ventillegemer og flanger, fordi pasformen mellem bearbejdede dele bestemmer ensartetheden af åbningsslaget og repeterbarheden af vakuumtætningen.
For et detaljeret kig på, hvordan præcisionsbearbejdede dele fremstilles og valideres, læs vores vejledning om hvordan præcisionsbearbejdede dele fremstilles .
Forskellen er i flangestandard og tætningsmateriale. Højvakuum-sluseventiler bruger KF- eller ISO-flanger med FKM O-ringe og holder trykket ned til 10 -7 mbar. Slukningsventiler med ultrahøjt vakuum bruger CF-flanger med iltfri kobberpakninger og holder trykket under 10 -10 mbar.
For normal produktionsbrug med moderat cykling, planlæg en inspektion hver 6. til 12. måned. Hvis ventilen cykler mere end 1.000 gange om dagen, forkort intervallet. Fokuser på spindeltætningen, portens overfladetilstand og endestopkontaktens justering.
Ja, men denne tilstand er ikke ideel. Når et differenstryk på én atmosfære påføres hen over den lukkede port, slides tætningsfladerne hurtigere. Nogle producenter definerer en separat atmosfærisk trykklassificering. Kontroller altid producentens nominelle differenstryk, før du bruger ventilen i en udluftnings- eller udluftningssekvens.
Den nemmeste måde at reducere risikoen på er at følge en struktureret tjekliste:
Ansøgninger Universal/komposit slibemaskiner Leje slibemaskiner Indvendige slibemas...
Ansøgninger Hård drejning Enpunkts diamantdrejning Præcisions drejebænke ...
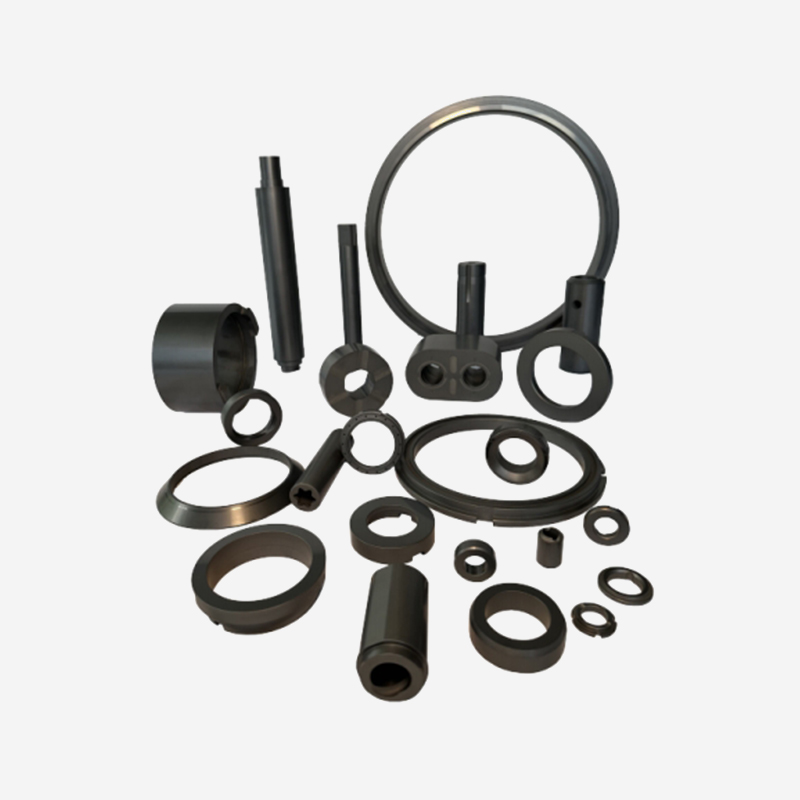
Siliciumcarbidmaterialer har ekstrem høj hårdhed og styrke, fremragende slidstyrke og anti-slidev...
Ansøgningsfelter Klassisk kemisk poleringsproces, velegnet til polering af optisk sfærisk...
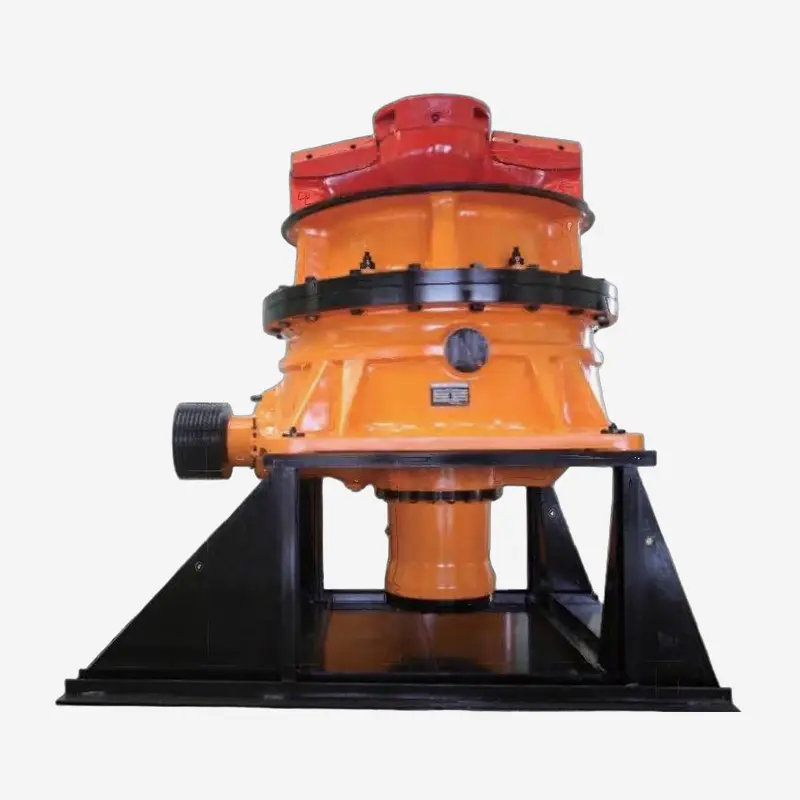
Den encylindrede hydrauliske kegleknuser har højt teknologisk indhold, stor forarbejdningskapacit...
Anvendelsesområder: Velegnet til optisk sfærisk glas, optiske krystaller og filtre med en slidgra...
Klar til at innovere sammen? Kontakt vores eksperter.
Kontakt os
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal