
Alumina keramiske præcisions strukturelle dele
Skræddersyede strukturelle komponenter, der kombinerer de høje renhedsegenskaber af aluminiumoxid...

En producent af medicinsk udstyr i Minnesota stod over for en kritisk mangel på komponenter til kirurgiske instrumenter. Delene krævede tolerancer på ±5 mikron på kritiske diametre, med komplekse indre geometrier og en overfladefinish på Ra 0,4. I samarbejde med en præcisionsbearbejdningspartner kortlagde ingeniørteamet en komplet fremstillingsproces – fra råmaterialeinspektion til endelig passivering – og leverede 5.000 dele på seks uger, alt i overensstemmelse med specifikationerne. Det resultat var ikke held; det var resultatet af en disciplineret, velforstået produktionsarbejdsgang.
Præcisionsbearbejdede dele er byggestenene i moderne industri. Fra kirurgiske instrumenter og flylandingsstel til bilmotorkomponenter og halvlederudstyr muliggør disse dele ydeevnen og pålideligheden af utallige produkter. Men hvordan laves de egentlig? Denne vejledning giver et komplet, trin-for-trin overblik over præcisionsbearbejdning proces, der dækker alt fra design og materialevalg til inspektion og overfladebehandling. Uanset om du er ny inden for produktion eller en erfaren indkøbsprofessionel, vil denne ressource uddybe din forståelse af, hvad der skal til for at producere højkvalitets komponenter med snæver tolerance.
Enhver præcisionsbearbejdet del begynder som en idé, men den idé skal omsættes til et design, der kan fremstilles. Det er her, design til fremstillingsevne kommer ind i billedet. Ingeniører arbejder tæt sammen med maskinmestre for at gennemgå delens geometri, identificere potentielle udfordringer og optimere designet til produktion. Funktioner som skarpe indvendige hjørner, dybe smalle slidser og tynde vægge kan være svære eller dyre at bearbejde, så de bliver ofte redesignet til at være mere produktionsvenlige.
I denne fase specificerer designteamet de kritiske dimensioner, tolerancer og krav til overfladefinish. De vælger også materialet baseret på delens funktionelle krav, driftsmiljø og omkostningsbegrænsninger. En veludført DFM-gennemgang kan reducere bearbejdningsomkostningerne med 20 til 30 procent og forhindre dyre overraskelser under produktionen. Resultatet af dette trin er en komplet ingeniørtegning og en solid 3D-model, der fungerer som hoveddefinitionen for resten af processen.
Når designet er færdiggjort, er næste trin at vælge det rigtige materiale. Valget af materiale påvirker bearbejdelighed, værktøjslevetid, delstyrke, vægt og omkostninger. Almindelige materialer til præcisionsbearbejdning omfatter aluminiumslegeringer, rustfrit stål, titanium, messing, kobber og ingeniørplast. Til krævende applikationer anvendes materialer som Inconel, Monel og andre superlegeringer.
Materialeindkøb involverer indkøb af certificerede råvarer fra godkendte leverandører. Hvert indgående parti inspiceres for at verificere dets kemiske sammensætning og mekaniske egenskaber, for at sikre, at det opfylder de specifikationer, der kræves for delen. Sporbarhed er kritisk, især i regulerede industrier såsom rumfart og medicinsk udstyr, hvor materialecertificering skal opretholdes gennem hele forsyningskæden.
Materialevalg efter branche
Materialevalg varierer betydeligt fra industri til industri, drevet af styrkekrav, korrosionsbestandighed og omkostningsovervejelser.
Med det valgte materiale flytter fremstillingsprocessen sig til CNC-programmering. Det er her, den digitale model oversættes til maskininstruktioner, der leder skæreværktøjerne ad præcise stier for at fjerne materiale og skabe den ønskede geometri. Dygtige programmører bruger computerstøttet produktionssoftware til at generere værktøjsbaner, idet der tages hensyn til faktorer som skærehastighed, fremføringshastighed, skæredybde og værktøjsindgreb.
Værktøjsbaneoptimering er et kritisk trin, der balancerer bearbejdningstid, værktøjslevetid og overfladefinish. Avanceret CAM-software kan simulere hele bearbejdningsprocessen, detektere potentielle kollisioner, verificere værktøjsafstand og forudsige overfladekvalitet, før metal skæres. Denne virtuelle verifikation reducerer risikoen for dyre fejl og giver programmører mulighed for at finjustere processen for maksimal effektivitet.
Værktøjsbane effektivitet sammenligning
Effektiviteten repræsenterer materialefjernelseshastigheden i forhold til det teoretiske maksimum. Avancerede værktøjsstistrategier forbedrer produktiviteten markant.
Inden skæringen påbegyndes, skal emnet holdes sikkert fast i maskinen. Workholding er processen med at fastspænde, fastgøre eller på anden måde sikre råmaterialet, så det forbliver stabilt under bearbejdning. Korrekt arbejdshold er afgørende for at opretholde nøjagtigheden, forhindre vibrationer og sikre operatørens sikkerhed. Almindelige arbejdsholdingsmetoder omfatter skruestik, spændepatroner, spændetange og specialdesignede armaturer.
Til komplekse dele kræves der ofte tilpassede armaturer for at holde delen i en bestemt orientering, få adgang til vanskeligt tilgængelige funktioner og minimere afbøjning under skæring. Armaturdesign er en specialiseret færdighed, der kræver en forståelse af bearbejdningskræfter, delegeometri og produktionsvolumener. Et veldesignet armatur reducerer opsætningstiden, forbedrer repeterbarheden og giver mulighed for ensartet del-til-del-kvalitet.
Med programmet skrevet og armaturet klar, kan selve bearbejdningen begynde. Det er her, præcisionen og pålideligheden af udstyret virkelig betyder noget.
Kernen i præcisionsfremstillingsprocessen er selve bearbejdningsoperationen. Dette involverer brug af CNC-fræsere, drejebænke eller andre værktøjsmaskiner til at fjerne materiale fra emnet i henhold til de programmerede værktøjsbaner. Bearbejdningsoperationer udføres typisk i etaper, startende med skrubning for hurtigt at fjerne hovedparten af materialet, efterfulgt af semi-finish og efterbehandling for at opnå de endelige dimensioner og overfladefinish.
CNC-fræsning er en af de mest almindelige processer, hvor man bruger roterende skæreværktøjer til at fjerne materiale fra et stationært emne. CNC-drejning roterer på den anden side emnet, mens et stationært skæreværktøj fjerner materiale. Begge processer kan udføres på 3-akset, 4-akset eller 5-akset maskiner, med yderligere akser, der muliggør mere komplekse geometrier og reducerer antallet af nødvendige opsætninger. Gennem hele bearbejdningsprocessen påføres kølemiddel for at kontrollere temperaturen, smøre skæregrænsefladen og skylle spåner væk. Avanceret præcisionsbearbejdning systemer integrerer disse processer med overvågning i realtid for at sikre ensartet kvalitet på tværs af hver produktionskørsel.
Typisk sammenbrud af bearbejdningstid
Tidsfordeling for et typisk præcisionsbearbejdningsjob. Opsætning og inspektion tegner sig for en betydelig del af den samlede cyklustid.
Kvalitetskontrol er ikke en eftertanke i præcisionsbearbejdning – den er integreret i hvert trin i processen. In-proces inspektion involverer måling af dele på forskellige stadier af produktionen for at verificere, at dimensioner holdes inden for tolerance. Dette kan gøres ved hjælp af håndværktøj som mikrometre og skydelære, eller mere avancerede instrumenter som koordinatmålemaskiner og optiske komparatorer.
Statistisk proceskontrol bruges ofte til at overvåge tendenser og opdage skift i processen, før dele går ud af tolerance. Ved at spore nøgledimensioner og beregne kapacitetsindekser kan producenter sikre, at processen er stabil og i stand til at opfylde de nødvendige specifikationer. Hvis der opdages en afvigelse, kan processen justeres i realtid for at rette op på problemet, hvilket forhindrer skrot og omarbejde.
Efter at delen er blevet bearbejdet til dens endelige dimensioner, gennemgår den ofte overfladebehandling og sekundære operationer for at opnå det ønskede udseende, korrosionsbestandighed eller funktionelle egenskaber. Almindelige efterbehandlingsprocesser omfatter anodisering, plettering, maling, pulverlakering og passivering. Disse behandlinger beskytter delen mod miljøforringelse og kan også forbedre dens æstetiske appel.
Sekundære operationer kan omfatte varmebehandling for at ændre materialets mekaniske egenskaber, svejsning eller samling for at kombinere flere komponenter og ikke-destruktiv test for at verificere delens integritet. For dele, der kræver ekstremt glatte overflader, kan processer som honing, lapning eller polering anvendes.
Overfladebehandlingsprocesser
Sekundære operationer
Inden delen sendes til kunden, skal den bestå en omfattende slutinspektion. Dette involverer verificering af alle kritiske dimensioner i forhold til ingeniørtegningen, kontrol af overfladefinish og bekræftelse af, at eventuelle særlige krav er opfyldt. For regulerede industrier kræves der ofte en første-artikel-inspektionsrapport, som dokumenterer alle dimensioner og træk ved den første produktionsdel.
Sporbarhed er også en nøglekomponent i den endelige inspektion. Materialecertificeringer, procesregistreringer og inspektionsresultater er samlet i en kvalitetsdokumentationspakke, der ledsager forsendelsen. Denne pakke giver kunden tillid til, at delen er blevet fremstillet til de krævede standarder og giver mulighed for fuldstændig sporbarhed i tilfælde af kvalitetsproblemer.
Det sidste trin i præcisionsbearbejdningsprocessen er pakning og logistik. Dele skal pakkes omhyggeligt for at forhindre beskadigelse under transport, især hvis de har sarte træk eller kritiske overflader. Anti-korrosionsbehandlinger, tørremidler og polstret emballage bruges ofte til at beskytte delene under transport.
Logistikplanlægning sikrer, at delene bliver leveret til kunden til tiden og i den korrekte mængde. Dette kan indebære koordinering med speditører, toldmæglere og lagerteams for at sikre, at forsyningskæden kører glat.
| Scene | Nøgleaktiviteter | Typisk varighed |
| Design og DFM | Designgennemgang, materialevalg | 1-3 uger |
| Programmering og opsætning | CAM-programmering, armaturdesign | 1-5 dage |
| Bearbejdning | Skrubling, finishing operations | Varierer efter del |
| Inspektion | Igangværende og afsluttende inspektion | 1-3 timer |
| Efterbehandling | Anodisering, plettering, varmebehandling | 1-5 dage |
| Emballage og forsendelse | Beskyttende emballage, logistik | 1-3 dage |
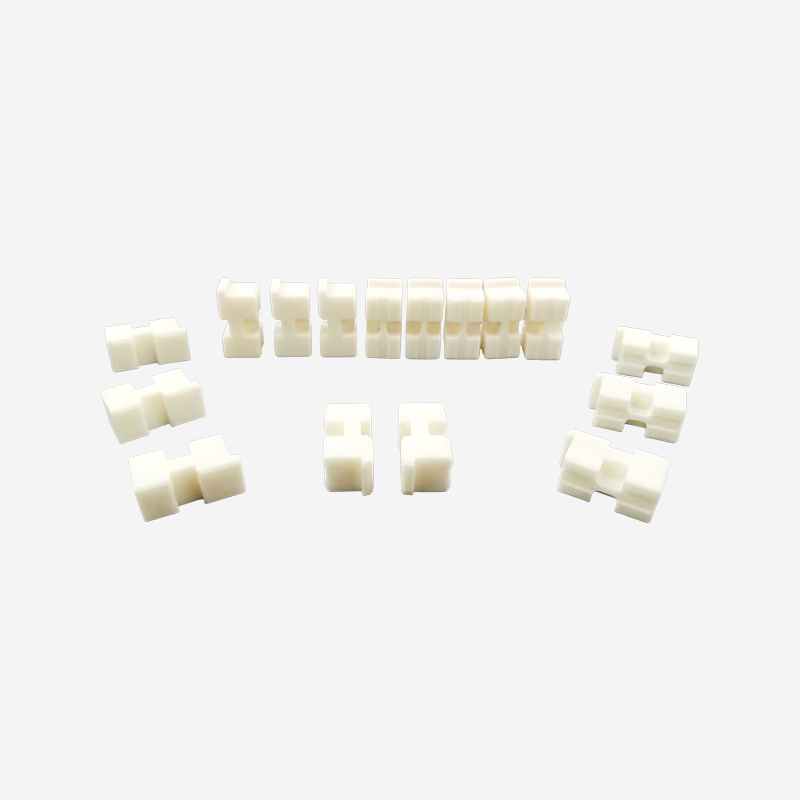
Skræddersyede strukturelle komponenter, der kombinerer de høje renhedsegenskaber af aluminiumoxid...
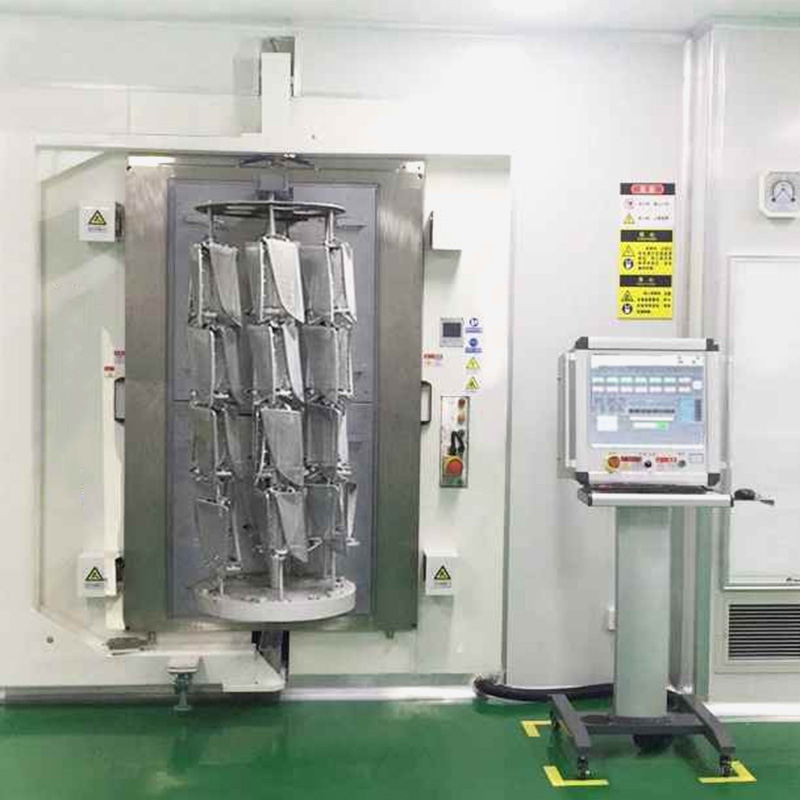
SUNFUN leverer maskiner og vakuumbelægningsprocesser til 3D-dele, som bruges i bilbelysnings- og ...
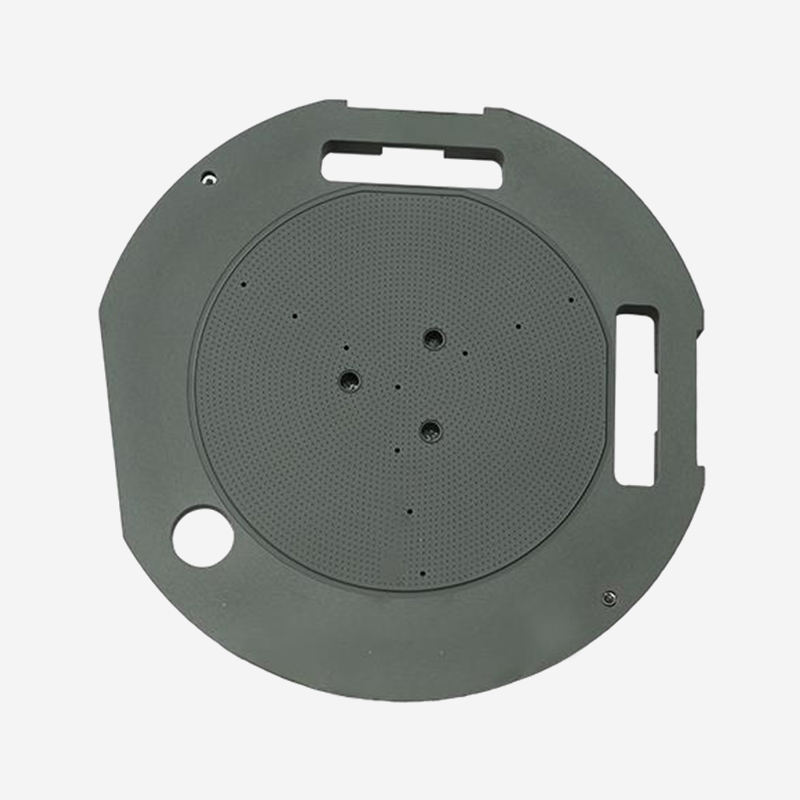
Produktegenskaber Høj præcision: Planet og dimensionerne er nøjagtige, emnet er solidt un...
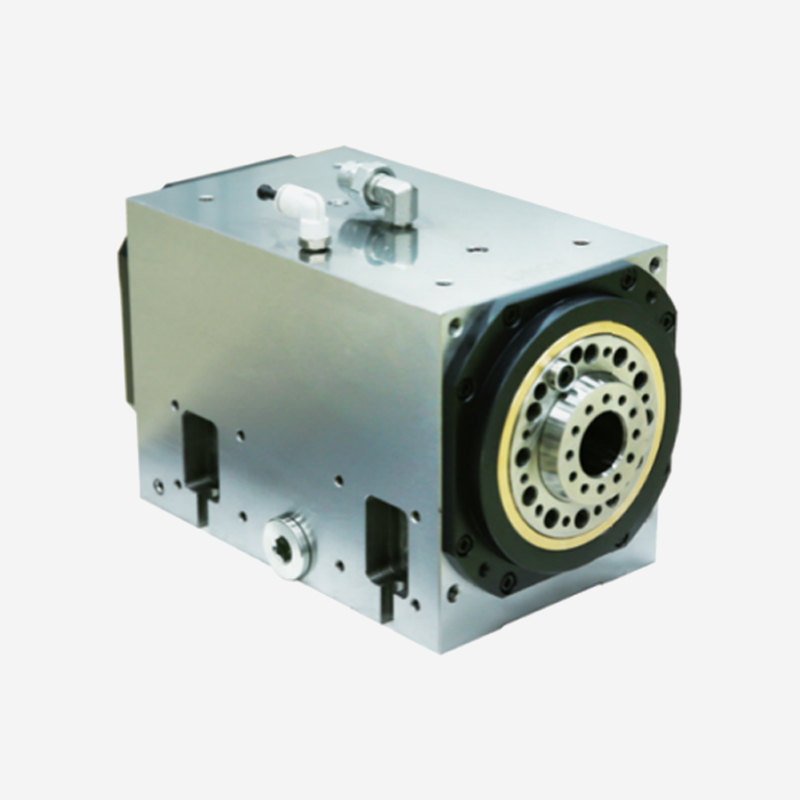
Ansøgninger Universal/komposit slibemaskiner Leje slibemaskiner Indvendige slibemas...
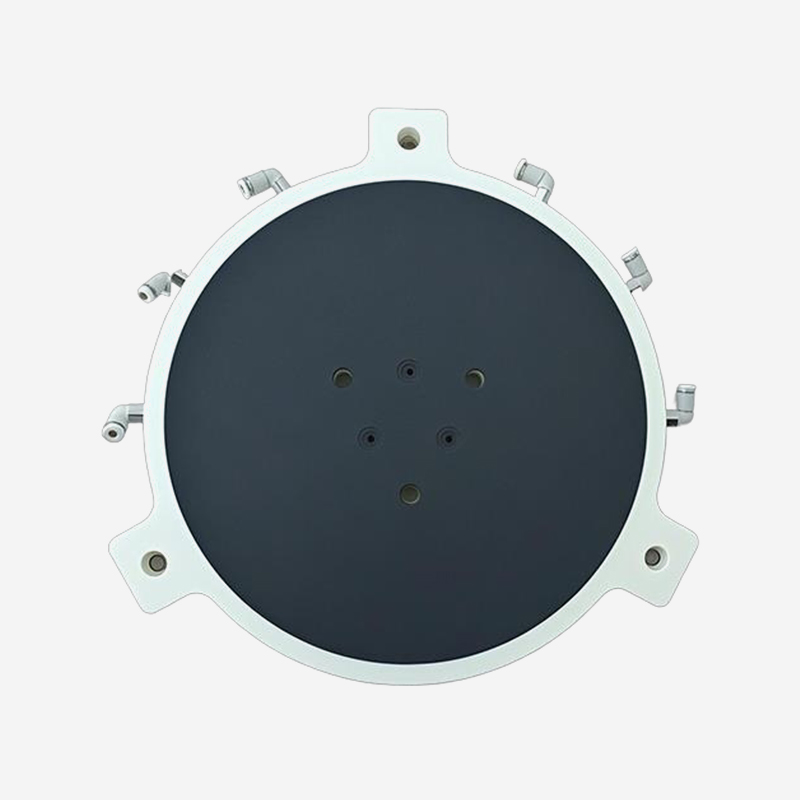
Produktegenskaber Høj renhed: Keramisk materiale, ingen metalionkontamination, glat overf...
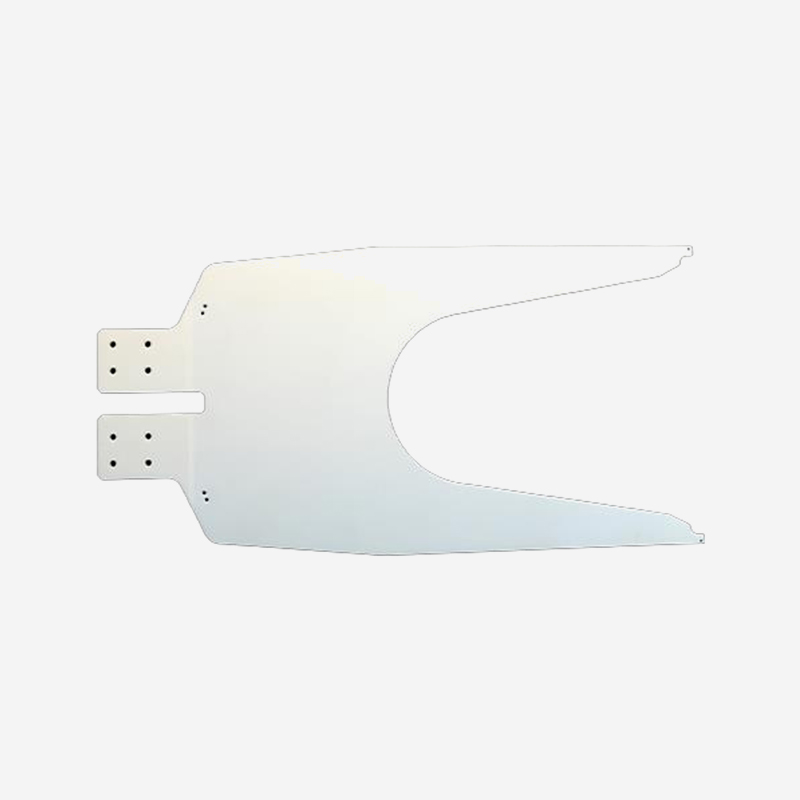
Produktegenskaber Ydeevnefordele: Høj hårdhed (Vickers hårdhed over 2000HV, slid- og skad...
Klar til at innovere sammen? Kontakt vores eksperter.
Kontakt os
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal