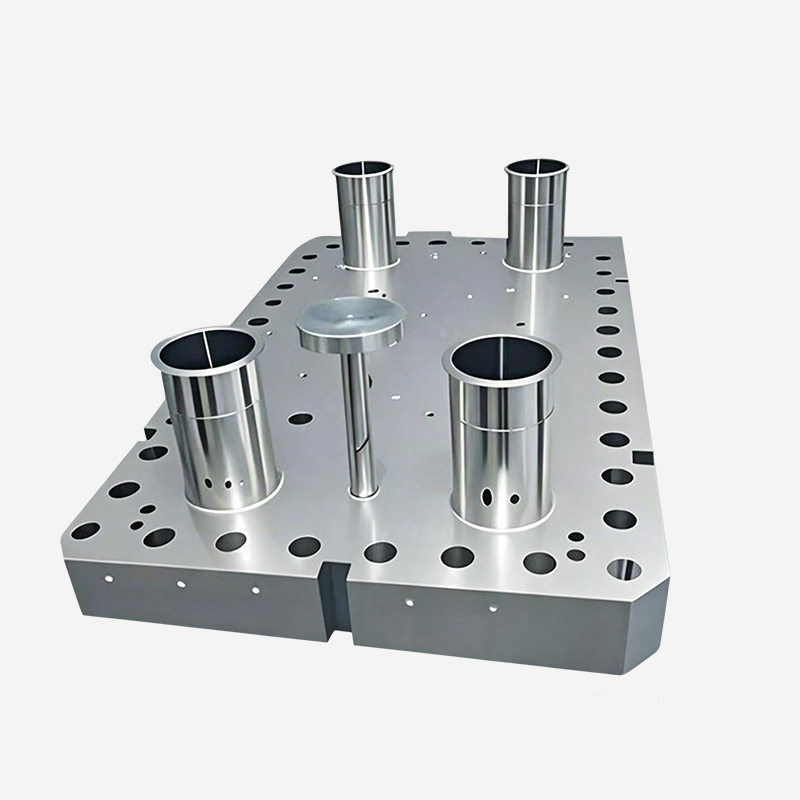
Et lille maskinværksted i Ohio modtog en hasteordre på 200 hydrauliske manifoldblokke, der krævede 18 forskellige boreoperationer, hver med positionstolerancer på ±0,02 mm. Butiksejeren havde to muligheder: Monter hver blok manuelt på en manuel fræsemaskine med en estimeret cyklustid på 45 minutter pr. del, eller programmer et CNC-bearbejdningscenter, der ville færdiggøre hver blok på 12 minutter med perfekt repeterbarhed. Han valgte CNC, leverede ordren tre dage før tid og fik en langtidskontrakt med kunden. Den beslutning handlede ikke kun om hastighed – den handlede om at omfavne en produktionsteknologi, der har revolutioneret moderne produktion.
Computer numerisk kontrol bearbejdning er rygraden i moderne fremstilling. Fra luftfartskomponenter og medicinske implantater til bildele og forbrugerelektronik producerer CNC-maskiner de præcisionsdele, der driver vores verden. Men hvad er CNC-bearbejdning egentlig? Denne omfattende vejledning forklarer processen, udforsker dens omfattende anvendelser og undersøger både dens fordele og begrænsninger. Uanset om du er ny inden for fremstilling eller evaluering af produktionsmetoder til dit næste projekt, vil denne ressource hjælpe dig med at forstå, hvorfor CNC-bearbejdning er blevet guldstandarden for præcisionsfremstilling.
CNC-bearbejdning er en subtraktiv fremstillingsproces, der bruger forprogrammeret computersoftware til at styre bevægelsen af værktøjsmaskiner og skæreudstyr. I modsætning til manuel bearbejdning, hvor en operatør direkte styrer maskinens bevægelser ved hjælp af håndhjul og håndtag, følger CNC-maskiner en digital kode – typisk G-kode og M-kode – der dikterer enhver handling med ekstrem præcision. Denne automatisering giver mulighed for ensartet, repeterbar produktion af komplekse dele, som ville være vanskelige eller umulige at producere manuelt.
CNC-teknologi kan anvendes på en bred vifte af maskiner, herunder møller, drejebænke, overfræsere, kværne og elektriske udledningsmaskiner. Hver type maskine tjener et bestemt formål. CNC fræsemaskiner bruger roterende skæreværktøjer til at fjerne materiale fra et stationært emne, hvilket gør dem ideelle til at skabe komplekse former og flade overflader. CNC-drejebænke roterer på den anden side emnet, mens et stationært skæreværktøj fjerner materiale, som er perfekt til cylindriske dele såsom aksler, bøsninger og fastgørelseselementer. Mere avancerede 5-aksede CNC-maskiner kan rotere emnet eller værktøjshovedet langs flere akser samtidigt, hvilket muliggør skabelsen af meget komplekse geometrier i en enkelt opsætning.
I sin kerne transformerer CNC-bearbejdning et digitalt design - en 3D CAD-model - til en fysisk del gennem en række præcise, kontrollerede materialefjernelsesoperationer. Processen er gentagelig, skalerbar og i stand til at holde tolerancer helt ned til ±0,005 mm, hvilket gør den uundværlig for industrier, hvor præcision er altafgørende.
CNC-bearbejdningsprocessen følger en veldefineret sekvens af trin, der starter med et digitalt design og slutter med en færdig fysisk del. At forstå denne arbejdsgang er afgørende for at værdsætte teknologiens muligheder og begrænsninger.
Det første trin er at skabe en 3D CAD-model af delen ved hjælp af computerstøttet designsoftware. Denne digitale model definerer delens geometri, dimensioner og tolerancer. Når designet er færdiggjort, importeres det til CAM-software, som genererer værktøjsbanerne og maskinkoden, der guider skæreværktøjerne. CAM-programmøren specificerer skærehastigheder, tilspændingshastigheder, værktøjsvalg og skæresekvenser for at optimere bearbejdningsprocessen. Den resulterende G-kode indlæses derefter i CNC-maskinens controller, som fortolker koden og udfører bearbejdningsoperationerne.
Under bearbejdning holdes emnet sikkert fast i maskinen ved hjælp af skruestik, spændepatroner eller brugerdefinerede armaturer. Skæreværktøjet roterer eller bevæger sig i henhold til de programmerede instruktioner og fjerner materiale i præcise intervaller. Kølevæske påføres for at kontrollere temperaturen, smøre skæregrænsefladen og fjerne spåner. Under hele processen overvåger operatører maskinen og udfører inspektioner i processen for at verificere, at dimensionerne holdes inden for tolerancen. Efter bearbejdningen er færdig, kan delen gennemgå sekundære operationer såsom afgratning, overfladebehandling eller varmebehandling før endelig inspektion og forsendelse.
Denne tre-trins arbejdsgang – design, programmering og bearbejdning – er grundlaget for enhver CNC-produktion, uanset om den producerer en enkelt prototype eller hundrede tusinde dele.
CNC-teknologien omfatter flere forskellige bearbejdningsprocesser, der hver især er egnet til forskellige geometrier og produktionskrav. De mest almindelige CNC-processer omfatter fræsning, drejning, boring og slibning.
CNC fræsning er den mest alsidige proces, der er i stand til at producere komplekse tredimensionelle former på flade eller konturerede overflader. Fræsemaskiner bruger roterende skæreværktøjer med flere tænder til at fjerne materiale, og de kan udstyres med automatiske værktøjsskiftere, der giver mulighed for flere operationer i en enkelt opsætning. Tre-akset fræsning er almindeligt for prismatiske dele, mens 4-akset og 5-akset fræsning muliggør fremstilling af indviklede dele med buede overflader og underskæringer.
CNC-drejning bruges til cylindriske dele, hvor emnet roterer mod et stationært skæreværktøj. Drejeoperationer omfatter beklædning, drejning, gevindskæring, rilling og boring. Moderne drejecentre inkluderer ofte levende værktøj, som giver mulighed for fræse- og boreoperationer uden at fjerne delen fra drejebænken - en funktion kendt som mølledrejning eller multi-tasking.
CNC-boring bruges til at skabe præcise huller med nøjagtige diametre og dybder. Avancerede borecyklusser kan omfatte hakkeboring til dybe huller og anboring til indvendige gevind. CNC-slibning opnår fine overfladefinisher og snævre tolerancer på hærdede materialer, ofte som en efterbehandling efter andre bearbejdningsprocesser.
Almindelige CNC-processer efter applikation
Relativ påføringsfrekvens på tværs af typiske CNC-bearbejdningsværksteder. Fræsning og drejning er de mest almindelige primære processer.
CNC-bearbejdning tjener stort set enhver industri, der kræver højpræcisionskomponenter. Teknologiens evne til at producere komplekse geometrier med snævre tolerancer gør den uundværlig til missionskritiske applikationer.
I rumfartsindustrien producerer CNC-bearbejdning strukturelle komponenter, motordele, landingsstel og turbineblade af materialer som titanium, Inconel og aluminium. Disse dele skal modstå ekstreme temperaturer, tryk og belastninger, og enhver afvigelse fra specifikation kan kompromittere sikkerheden. I den medicinske udstyrsindustri skaber CNC-bearbejdning kirurgiske instrumenter, ortopædiske implantater, tandproteser og komponenter til diagnostisk udstyr. Materialer som rustfrit stål, titanium og PEEK er almindeligt anvendte, og dele skal opfylde strenge standarder for biokompatibilitet og renlighed.
Bilindustrien er afhængig af CNC-bearbejdning til motorblokke, topstykker, transmissionskomponenter og ophængsdele. Højvolumenproduktion bruger ofte CNC-maskiner til kernefremstilling, mens lavvolumen- og prototypearbejde drager fordel af fleksibiliteten i CNC-bearbejdningscentre. I elektronikindustrien producerer CNC-bearbejdning køleplader, kabinetter, konnektorer og halvlederkomponenter med den præcision, der kræves til moderne enheder. Vores præcisionsmekaniske fremstillingsløsninger betjener alle disse industrier og leverer dele, der opfylder de mest krævende specifikationer.
Materiale kapacitet radar
Et typisk præcisionsbearbejdningsværksteds kapacitet på tværs af almindelige materialetyper. Aluminium og rustfrit stål behandles oftest, mens titanium og Inconel kræver specialiseret værktøj og ekspertise.
CNC-bearbejdning tilbyder flere tydelige fordele i forhold til manuel bearbejdning og andre fremstillingsprocesser, hvilket gør det til det foretrukne valg til en lang række applikationer.
Præcision og nøjagtighed er måske de vigtigste fordele ved CNC-bearbejdning. Processens computerkontrollerede karakter eliminerer variabiliteten forbundet med manuel betjening, hvilket sikrer, at hver produceret del matcher designspecifikationerne nøjagtigt. Denne repeterbarhed er afgørende for industrier, hvor der kræves ensartet kvalitet på tværs af store produktionsserier.
Hastighed og effektivitet er også vigtige fordele. CNC-maskiner kan arbejde uafbrudt med minimal operatørindgriben, og ofte slukker lyset uden for arbejdstid for at maksimere produktiviteten. Når først et program er udviklet, kan den samme del produceres konsekvent ved høj hastighed, hvilket reducerer cyklustider og sænker omkostningerne pr. del. For komplekse dele kan CNC-bearbejdning udføre flere operationer i en enkelt opsætning, hvilket reducerer tiden og omkostningerne forbundet med håndtering og repositionering.
Fleksibilitet er en anden stor fordel. CNC-maskiner kan hurtigt omprogrammeres til at imødekomme designændringer eller nye dele, hvilket gør dem ideelle til prototyping og lavvolumenproduktion. Med den voksende anvendelse af 5-aksede og multi-tasking maskiner kan stadig mere komplekse geometrier produceres uden behov for sekundære operationer eller flere opsætninger.
Vigtige fordele
Industrifordele
På trods af sine mange fordele har CNC-bearbejdning adskillige begrænsninger, der skal tages i betragtning, når man skal vurdere produktionsmetoder.
Høje kapitalomkostninger er en væsentlig adgangsbarriere. CNC-maskiner er dyre at indkøbe, installere og vedligeholde, og det nødvendige støtteudstyr – såsom værktøj, arbejdshold og inspektionssystemer – øger den samlede investering. For små butikker eller lavvolumenprojekter kan omkostningerne være uoverkommelige, hvilket gør manuel bearbejdning eller outsourcing mere attraktive muligheder.
Programmerings- og opsætningskompleksitet er en anden begrænsning. At skabe værktøjsstierne og G-koden til komplekse dele kræver dygtige programmører med ekspertise i CAM-software. Programmeringsfejl kan føre til værktøjsnedbrud, skrottede dele og maskinskade, så tiden og omkostningerne ved programmering skal medregnes i projektplanlægningen. For simple dele kan programmeringsomkostningerne opveje fordelene ved CNC-automatisering.
Materiale- og værktøjsbegrænsninger findes også. Mens CNC-bearbejdning kan behandle en bred vifte af materialer, er nogle materialer - såsom hærdet stål, keramik og kompositter - vanskelige eller dyre at bearbejde. Værktøjsslid er en konstant overvejelse, og værktøjsomkostninger kan være betydelige for hårde materialer eller lange produktionsserier. Derudover er CNC-bearbejdning en subtraktiv proces, hvilket betyder, at den genererer affaldsmateriale i form af spåner og skrot, som kan være dyrt at håndtere for dyre materialer.
| Karakteristisk | CNC-bearbejdning | Manuel bearbejdning |
| Præcision | ±0,005 til 0,025 mm | ±0,05 til 0,25 mm |
| Gentagelighed | Fremragende, næsten identiske dele | Operatørafhængig |
| Produktionshastighed | Høj, kontinuerlig drift | Lavere, operatørtræthed |
| Opsætningstid | 1-4 timer typisk | 15-60 minutter |
| Kompetencekrav | Høj (programmeringsopsætning) | Høj (manuel fingerfærdighed) |
| Pris pr. del | Aftager med volumen | Øger med kompleksiteten |
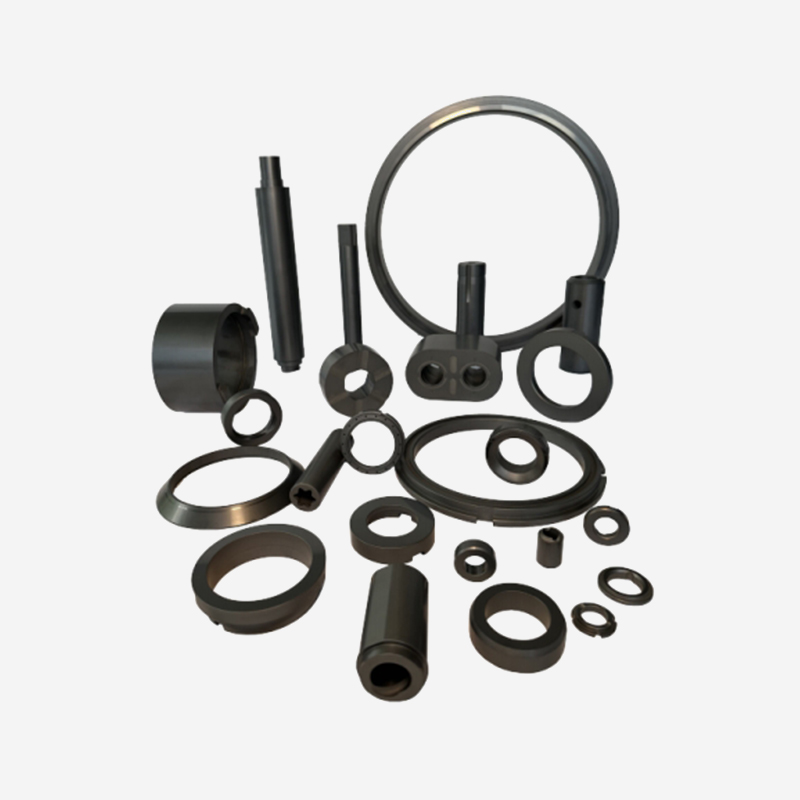
Siliciumcarbidmaterialer har ekstrem høj hårdhed og styrke, fremragende slidstyrke og anti-slidev...
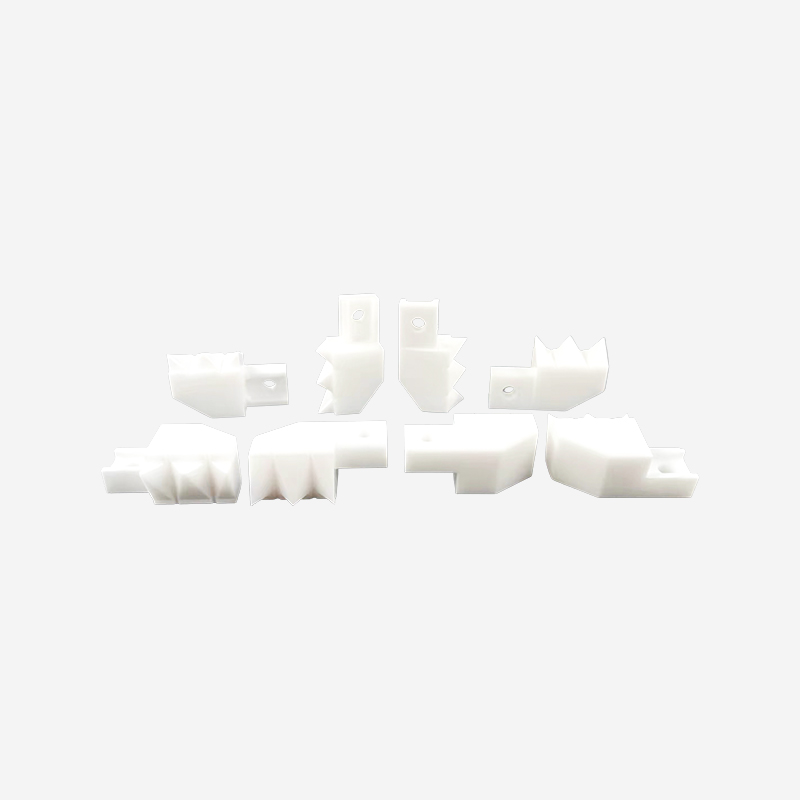
Vores bearbejdede keramiske plader og specialdele er specialiseret i ultra-stramme tolerancer, sk...
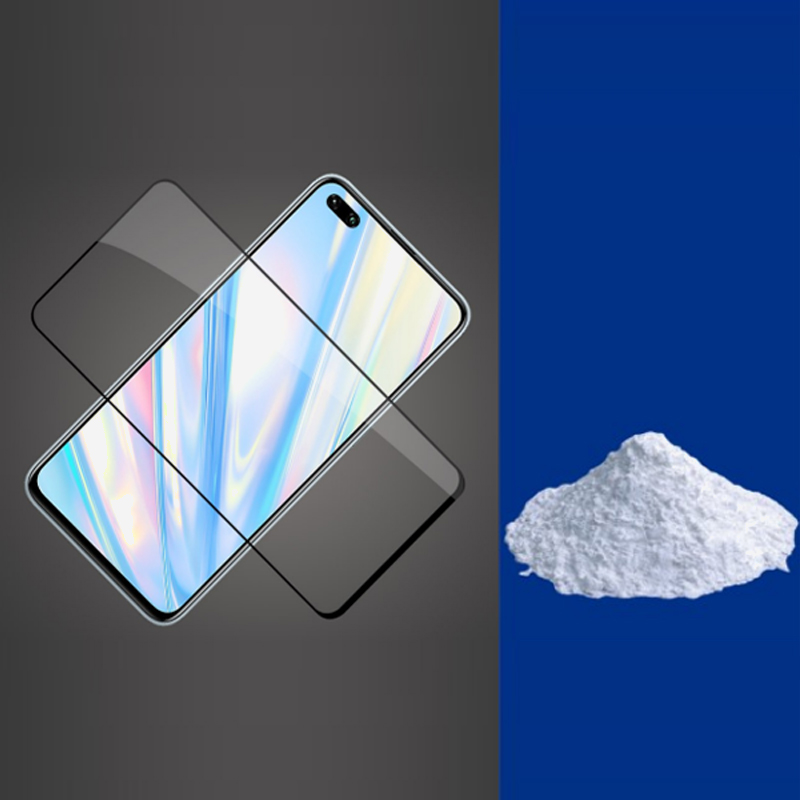
Anvendelsesområde: Dækglas Bearbejdning af dækglas til elektroniske produkter såsom berør...
Ansøgningsfelter Højpræcisions poleringspulver til sjældne jordarter er velegnet til udty...
CT710J crawler mobile knusestation er en af crawler mobile knusnings- og screeningsserier af ud...
Klar til at innovere sammen? Kontakt vores eksperter.
Kontakt os
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal