
Polering af generelle optiske komponenter
Ansøgningsfelter Optisk glaspolering, såsom K9 og kvartsglas. GM-serien af højpræcision...

Et præcisionsbearbejdningsværksted i Ohio kørte et parti 316L rustfrit ståldele gennem et nyt 5-akset bearbejdningscenter uden nogen termisk kompensation og skrottede 14 ud af 100 komponenter. De afviste dele viste dimensionsdrift på op til 18 mikron på kritiske borediametre. Årsagen var ikke værktøjsgeometri eller spindeludløb; det var den kumulative effekt af termisk ekspansion, der aldrig var blevet aktivt styret.
Præcisionsbearbejdet dels nøjagtighed er et mål for, hvor tæt en fremstillet komponent matcher dens designspecifikationer. I industrier af høj værdi, såsom rumfart, medicinsk udstyr og drivaggregater til biler, er det ikke en luksus at holde tolerancer inden for ±5 mikron – det er et kontraktligt krav. At opnå dette niveau af konsistens kræver kontrol over seks indbyrdes afhængige faktorer: termisk opførsel, maskinstivhed, værktøjstilstand, materialeegenskaber, skæreparametre og operatørekspertise.
Temperaturen er præcisionens tavse fjende. Selv en ændring på 1°C i omgivelsestemperaturen kan udvide en 300 mm ståldel med næsten 3,5 mikron – nok til at afvise en komponent med snæver tolerance. Værktøjsmaskiner genererer varme gennem spindelrotation, skærefriktion og hydrauliske systemer. Uden aktiv køling akkumuleres denne termiske drift uforudsigeligt. Moderne bearbejdningscentre anvender kølevæskesystemer med ±0,5°C stabilitet, og mange integrerer termiske sensorer, der feeder tilbage til CNC'en i realtid. Til kritiske operationer anbefaler vi klimakontrollerede kabinetter, der holder 20°C ± 0,2°C. Denne enkeltinvestering reducerer ofte skrotraterne med over 40 % i højvolumenproduktion.
Bidrag til termisk drift fra maskinkilde
Procentdele repræsenterer det gennemsnitlige bidrag til den samlede termiske fejl i typiske fræseoperationer. Værdierne varierer med maskinens design og driftsforhold.
Hver skæreoperation genererer vibrationer - spørgsmålet er, hvor godt din maskine absorberer det. Lav stivhed fører til støj, som efterlader synlige mærker og forårsager værktøjsudbøjning. En stiv maskinramme, ofte lavet af polymerbeton eller støbejern, kan dæmpe frekvenser op til 200 Hz, mens letvægtskonstruktioner giver resonans ved højere amplituder. Tests viser, at øget statisk stivhed med 25 % forbedrer overfladefinishen med næsten en Ra-grad. Aktive dæmpningssystemer, såsom tunede massedæmpere eller piezoelektriske aktuatorer, kan yderligere reducere vibrationer med 60-70 %, hvilket muliggør højere spindelhastigheder uden at ofre nøjagtigheden.
Vibrationsamplitude vs. skærehastighed
Relativ amplitude normaliseret til maksimal vibration ved lav hastighed. Optimalt område svarer til 60-80 % af maksimal spindelhastighed med aktiv dæmpning aktiveret.
Værktøjets tilstand er uden tvivl den mest kontrollerbare faktor. Et slidt værktøj producerer højere skærekræfter, genererer mere varme og efterlader en dårlig overfladefinish. Udskiftning af indsatser efter hver 200-300 dele, afhængigt af materiale, er en almindelig praksis. Coatede værktøjer (TiAlN, AlCrN) forlænger levetiden med op til 300 % og reducerer opbygget kant. Ydermere skal værktøjets spånvinkel og frivinkel være afstemt efter emnets materiale - for eksempel en positiv rive for aluminium, negativ for hærdet stål. Vores præcisionsbearbejdning funktionerne omfatter systemer til overvågning af værktøjets tilstand, der registrerer slid i realtid, hvilket forhindrer dyre afvigelser.
Værktøjslevetid efter belægningstype (timer)
Testbetingelser: hårdmetalskær, 316L rustfrit stål, konstant skærehastighed og fremføringshastighed. Coatede værktøjer viser betydeligt forlænget værktøjslevetid.
Ikke alle metaller er skabt lige. Friskærende stål såsom 12L14 bearbejdes nemt, mens superlegeringer som Inconel 718 er notorisk vanskelige. Materialets hårdhed, duktilitet og varmeledningsevne påvirker alle skærekræfter og værktøjsslid. For eksempel kræver titanlegeringer lave skærehastigheder og høje tilspændingshastigheder for at undgå arbejdshærdning. Et simpelt bearbejdelighedsindeks, baseret på værktøjets levetid og overfladefinish, kan guide procesplanlægningen. En proprietær database, der dækker over 200 materialer, hjælper med at anbefale ideelle parametre for hvert job.
Materialer med høj bearbejdelighed
Materialer med lav bearbejdelighed
Hastighed, fremføring og skæredybde danner bearbejdningens "gyldne trekant". At køre for hurtigt ofrer værktøjets levetid; for langsomt reducerer produktiviteten. Avancerede CNC-systemer bruger adaptiv kontrol til at opretholde konstant spånbelastning, og justerer automatisk tilspændingshastigheder for at kompensere for værktøjsslid eller materialevariationer. Et veloptimeret sæt parametre kan forbedre nøjagtigheden med 15-20 % og samtidig reducere cyklustiden. Design-of-experiments (DoE) bruges til at finde det bedste sted for hvert job, balancere overfladefinish, dimensionsstabilitet og gennemløb.
Selv den mest avancerede maskine er afhængig af dygtige operatører. At forstå værktøjsslidmønstre, fortolke overfladefinish og foretage mikrojusteringer kan spare tusindvis af dele fra skrot. Investering i løbende uddannelse og opmuntring af operatører til at dele indsigt på tværs af skift giver betydelige afkast. En kultur, der værdsætter præcision frem for hastighed – og belønner problemløsning – giver ofte de højeste præcisionsgevinster. Interne målinger viser, at butikker med engagerede operatører har 30 % færre kvalitetsadvarsler og 25 % højere førstegangsudbytte.
| Faktor | Indvirkning på nøjagtigheden | Afbødende tilgang |
| Termisk drift | ± 10-20 µm | Kølevæskestyring, klimaskab |
| Vibration | ± 5-15 µm | Stiv ramme, aktiv dæmpning |
| Slid på værktøj | ± 8-25 µm | Belagte værktøjer, overvågning i realtid |
| Materialevariabilitet | ± 3-12 µm | Forudvalg, batchtest |
| Skæreparametre | ± 4–18 µm | Adaptiv kontrol, DoE-optimering |
| Operatør dygtighed | ± 5-15 µm | Uddannelse, standard arbejdsprocedurer |
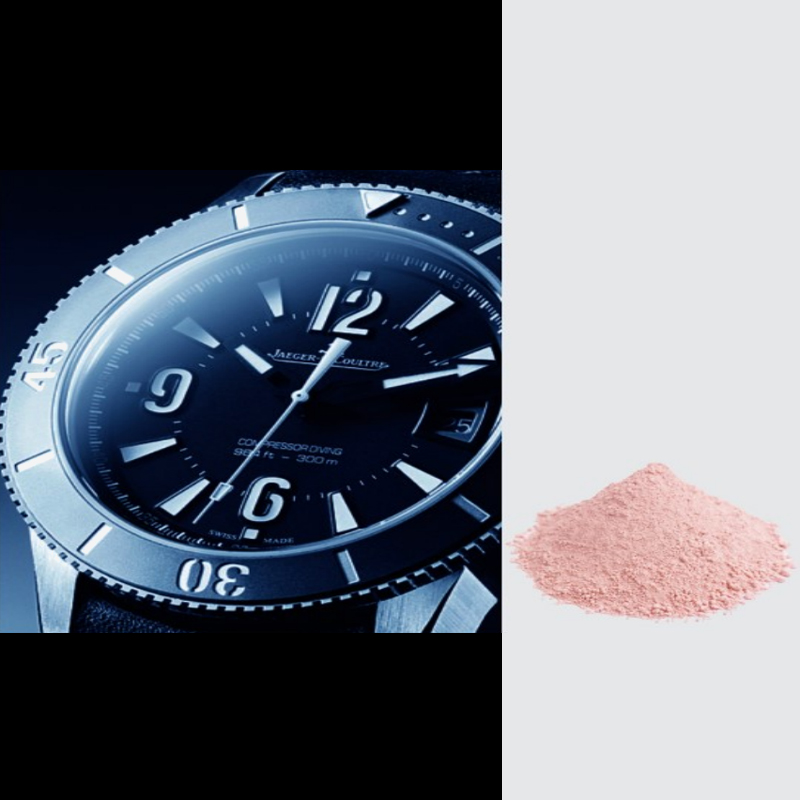
Ansøgningsfelter Optisk glaspolering, såsom K9 og kvartsglas. GM-serien af højpræcision...
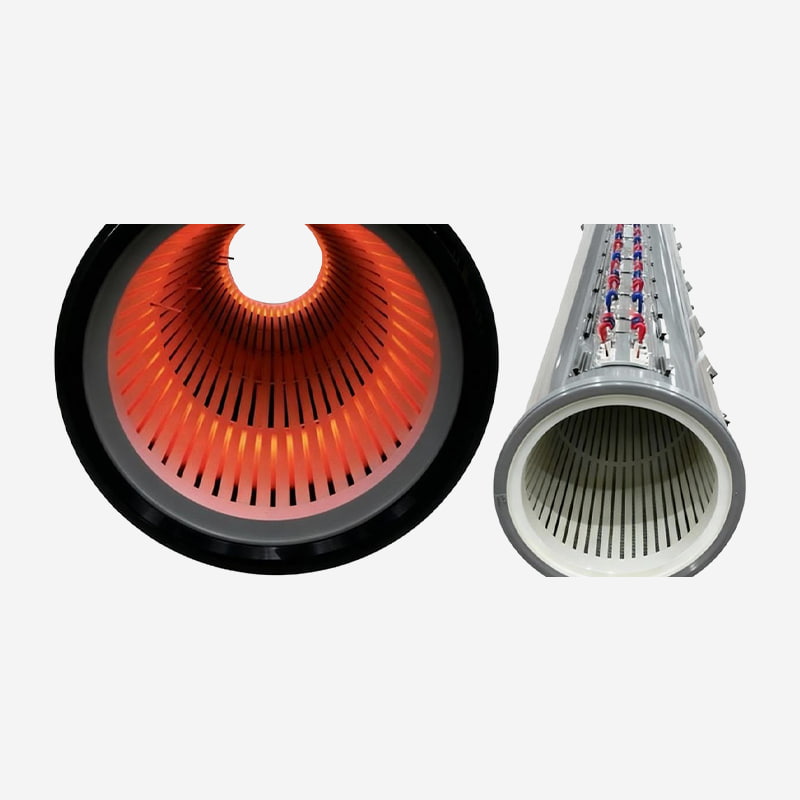
Vi leverer et omfattende udvalg af højtydende nøglekomponenter til tyndfilmsdeponeringsudstyr, sp...
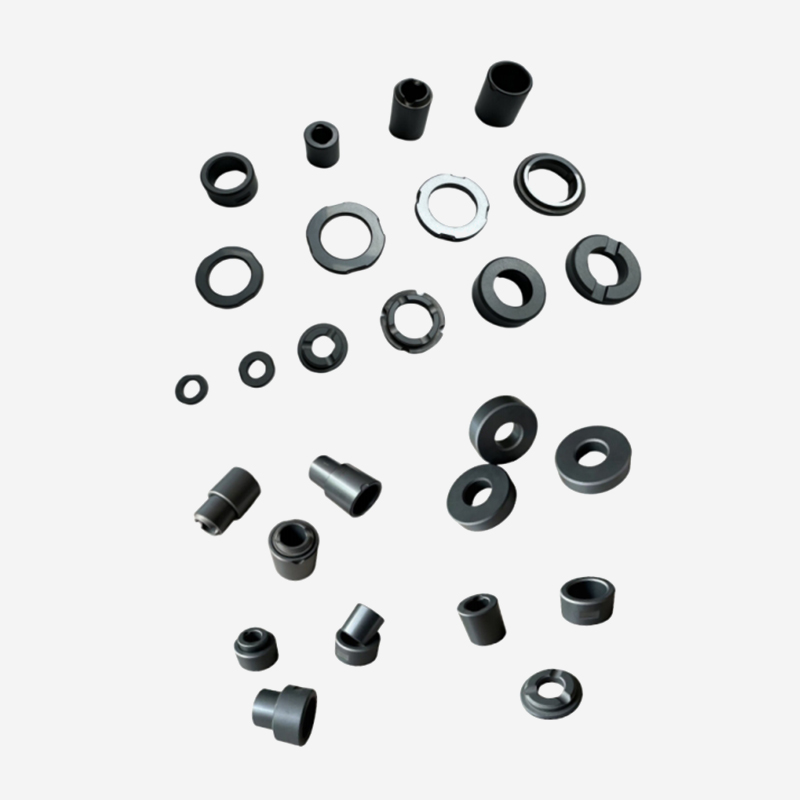
Højtydende siliciumkarbidkeramik har ekstrem høj slidstyrke og friktionsmodstand, fremragende kem...
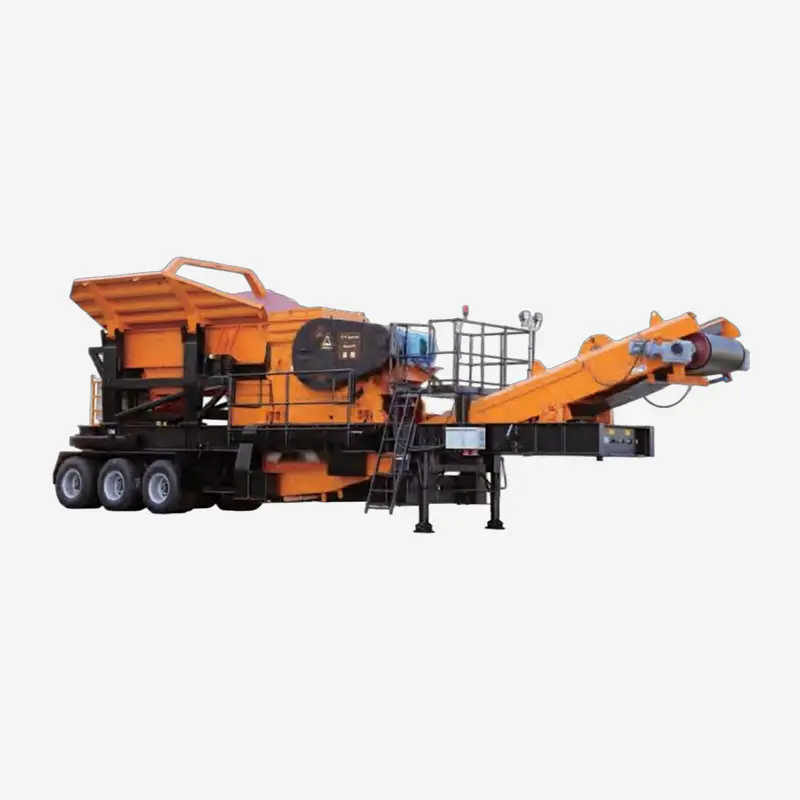
CW710J mobil knusestation på hjul er et selvudviklet mobilt knuse- og sigteudstyr fra Shanghai SU...
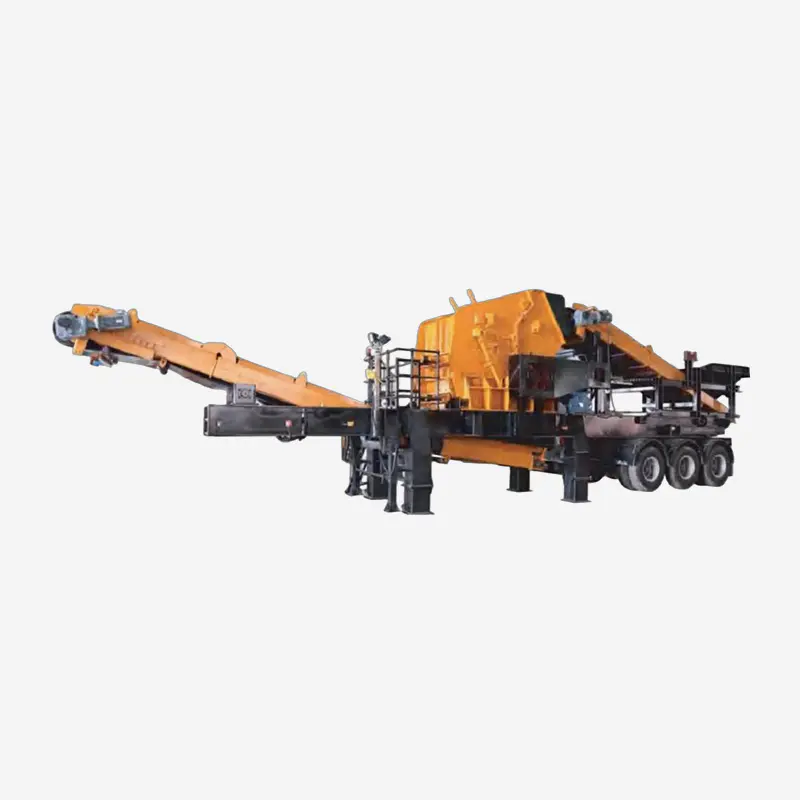
CW1315 knusestationen er et selvudviklet mobilt knusnings- og sigteudstyr på hjul fra Shanghai SU...
Klar til at innovere sammen? Kontakt vores eksperter.
Kontakt os
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal