
Tyndfilmsafsætningsudstyrskamre
Disse kamre er udviklet til ALD-, CVD- og PVD-processer og har overlegen tætningsintegritet og op...

En forsker strammer en CF-flange, affyrer støttepumpen og ser ionmåleren klatre forbi 10⁻⁸ mbar. Så går det i stå. Systemet holder ved lavt vakuum, men det ultrahøje vakuumområde forbliver uden for rækkevidde. Dette scenarie udspiller sig i laboratorier og produktionslinjer oftere, end de fleste ingeniører ønsker at indrømme - og i næsten alle tilfælde er synderen ikke pumpen eller måleren, men selve komponenterne.
Ultra højvakuum (UHV) systemer kræver en anden tankegang end almindelige højvakuum opsætninger. I trykområdet under 10⁻⁷ mbar påvirker hvert materiale, hver svejsning, hver tætning og hver overfladefinish det opnåelige basistryk. At vælge det rigtige komponenter med ultrahøjt vakuum Det er derfor ikke et spørgsmål om præference – det er forskellen mellem et system, der når 10⁻¹⁰ mbar og et, der aldrig forlader 10⁻⁶-området.
Denne vejledning forklarer, hvordan UHV-komponenter fungerer, hvor der opstår fejl, og hvad du skal tjekke, før du forpligter dig til en leverandør.
UHV begynder, hvor almindelig vakuumfysik ændrer karakter. Under omkring 10⁻⁷ mbar bliver gasstrømmen molekylær - molekyler kolliderer med vægge langt oftere end med hinanden. Afgasning fra overflader overhaler den oprindelige luftbelastning som den dominerende gaskilde. Og lækage, der er irrelevante ved 10⁻⁵ mbar, bliver katastrofale ved 10⁻¹⁰ mbar.
Af denne grund skal en ægte UHV-klassificeret komponent opfylde fire betingelser samtidigt:
Disse fire kriterier forklarer, hvorfor en standard industriel flange eller en kommerciel kugleventil ikke blot kan "tilpasses" til UHV-service. Metallurgien, tætningsgeometrien og den indre overfladetilstand adskiller sig alle fra konventionelle komponenter.
Materialevalg bestemmer det teoretiske ydeevneloft for et UHV-system; overfladefinish afgør, hvor tæt du rent faktisk kommer på det loft.
Type 316L rustfrit stål er arbejdshesten i UHV-konstruktion. Dets lave kulstofindhold reducerer chromkarbidudfældning under svejsning, og dets austenitiske struktur gennemgår ikke magnetiske faseovergange - en kritisk egenskab, når komponenter sidder i nærheden af elektronoptik eller strålebaner. Titanium dukker op, hvor vægt eller termisk udvidelse betyder noget. Aluminium er acceptabelt for nogle UHV-kamre, især store, forudsat at overfladebehandlingen er passende.
Afgasningshastighedsskalaer med effektivt overfladeareal. En ru overflade med Ra 3,2 µm fanger vanddamp og kulbrinter langt mere aggressivt end en elektrophished overflade ved Ra 0,4 µm. For de højeste vakuumniveauer er indvendige overflader typisk:
Dette er grunden til, at to kamre med identisk geometri kan have helt forskellige basistryk. Metallet er det samme; overfladearbejdet er ikke.
Hver samling i et UHV-system er en potentiel lækagevej. Valget af flanger og pakninger bestemmer derfor både det opnåelige vakuum og vedligeholdelsesbyrden for systemet.
For tryk fra 10⁻⁷ ned til 10⁻¹² mbar dominerer CF (ConFlat) systemet. En CF-samling bruger en knivæg på hver flangeflade, der bider ind i en blød metalpakning - typisk iltfri kobber eller sølvbelagt OFC - og danner en hermetisk forsegling. Fordi der ikke er nogen elastomer involveret, kan CF-samlinger bages til 450 °C og holder trykket på ubestemt tid, når de er tilspændt korrekt.
Det, der adskiller en vellavet CF-flange fra en dårlig, er ikke selve flangeemnet, men knivæggeometrien. Kantskarphed, højdeensartethed og overfladehårdhed bestemmer, om pakningen deformeres konsekvent rundt om hele omkredsen. Inkonsekvent bearbejdning her producerer utætheder, der først opstår efter termisk cykling.
Til applikationer, der kræver fuld UHV-kompatibilitet, er det praktiske valg et certificeret CF-flangepar — ikke-roterbart til strukturelle forbindelser, roterbart, hvor det er vanskeligt at justere.
KF (quick-flange) og ISO-flanger bruger elastomer O-ringe - typisk Viton eller andre lav-udgassende forbindelser - komprimeret mellem centreringsringe. Disse systemer er bekvemme, billige og helt egnede til højvakuum (10⁻³ til 10⁻⁷ mbar). Men fordi elastomerer udgasser, absorberer vand og nedbrydes under bagning, kan KF- og ISO-fuger ikke levere det basistryk eller de bageout-temperaturer, som ægte UHV-service kræver.
Når det er sagt, er hybride konfigurationer almindelige i UHV-systemer: KF-samlinger, der bruges på skrub-side, CF-samlinger på højvakuum-siden. At forstå grænsen mellem dem er en del af kompetent systemarkitektur.
I KF- og ISO-systemer udfører centreringsringen dobbelt arbejde. Den centrerer flangerne, men den bærer også en eller to O-ringe. En ring med den forkerte O-rings durometer, den forkerte rilledybde eller den forkerte indvendige diameter vil lække under bagning eller vibrere løs i pumpede systemer. Det er små dele med overdimensionerede konsekvenser.
Vakuumkammeret er scenen, hvor hver anden komponent optræder. Dens design afgør, hvor effektivt pumperne fungerer, hvor jævnt systemet bager ud, og hvor let det indvendige kan rengøres.
Fuld penetration svejsninger er ikke til forhandling i UHV. Punktsvejsninger og delvise svejsninger skaber døde volumener, der udgasser langsomt over dage eller uger. Hver svejsesøm skal være kontinuerlig, fri for porøsitet og ideelt slebet glat på vakuumsiden for at reducere overfladearealet.
Den praktiske regel: hvis du ikke kan inspicere en svejsning fra vakuumsiden, kan du ikke stole på den i UHV.
Passivering genopretter det beskyttende oxidlag. Elektropolering går længere, fjerner et kontrolleret lag af materiale og udglatter mikroskopiske toppe. For UHV-kamre, der anvendes i halvleder- eller partikelapplikationer, er elektrophishing til Ra ≤ 0,4 µm med verificeret renhed standardpraksis.
Kamre beregnet til tredjegenerations halvlederbehandling, såsom SiC-udstyr, står over for endnu strammere materiale- og renhedsbegrænsninger. Selve kammeret bliver en procesvariabel.
 Helium-lækagetestede HV/UHV-halvledervakuumkamre Disse kamre er designet til krævende halvlederprocesser som SiC-fremstilling, med heliumlækagetest, der sikrer ultralave lækagehastigheder. Deres stivhed og præcisionsbearbejdning passer til højvakuummiljøer, hvor kammergeometrien direkte påvirker systemets ydeevne. Se produkt →
I frit molekylært flow er konduktansen rent geometrisk. En lang, smal port, der forbinder et kammer med en pumpe, kan reducere den effektive pumpehastighed med 10× eller mere. Designere bør placere pumpeporte for at minimere vejlængden, undgå retvinklede albuer, hvor det er muligt, og dimensionere alle porte, forudsat at pumpen kun er så effektiv, som banen tillader.
Hver bevægelig del inde i eller på et UHV-system udfordrer tætningsfilosofien. Ventiler skal isolere sektioner uden at indføre afgasningskilder; gennemføringer skal overføre bevægelse til vakuum uden at lække.
Tre ventilfamilier dækker de fleste UHV-krav:
| Ventil type | Tætningsmekanisme | Typisk rækkevidde | Bagbarhed |
|---|---|---|---|
| Helmetal vinkelventil | Kobberpakning komprimeret af kile | HV til UHV | Op til 300 °C |
| Metalforseglet skydeventil | Metalpakning, skydeportmekanisme | HV til UHV | Op til 200 °C |
| Pneumatisk bælgventil | Viton O-ring eller metaltætning, bælgaktuator | HV, nogle UHV-modeller | Afhænger af segl |
For systemer, der skal isolere en lastlås eller et proceskammer gentagne gange, er en pålidelig skydeventil i helmetal ofte den eneste realistiske mulighed. Elastomer-forseglede ventiler vil til sidst arbejde løs, absorbere vanddamp og trække dit basistryk opad.
Elektriske gennemføringer i UHV består typisk af en leder loddet ind i en isolerende keramik, som igen er svejset ind i en CF-flange. Ferrofluid-gennemføringer tilbyder roterende bevægelser med usædvanlig lav lækage, men kræver pleje omkring temperatur og magnetiske felter. Lineære og roterende mekaniske gennemføringer ved hjælp af differentielt pumpede O-ringe er tilgængelige, men til UHV-service foretrækkes svejste bælgdesign på grund af nul dynamiske lækageveje.
Ingen enkelt pumpe dækker hele trykområdet fra atmosfære til 10⁻¹⁰ mbar. En praktisk UHV-pumpestabel er afhængig af trinvis udstyr, hvor hvert trin bygger bro over trykgabet til det næste.
Oliediffusionspumper forbliver relevante i UHV-systemer, der pumper store mængder eller håndterer tunge gasbelastninger. Deres mangel på bevægelige dele og høje gennemløb ved lavt tryk gør dem nyttige i industri- og forskningsmiljøer - forudsat en kuldefælde og omhyggelig backstream-styring er på plads.
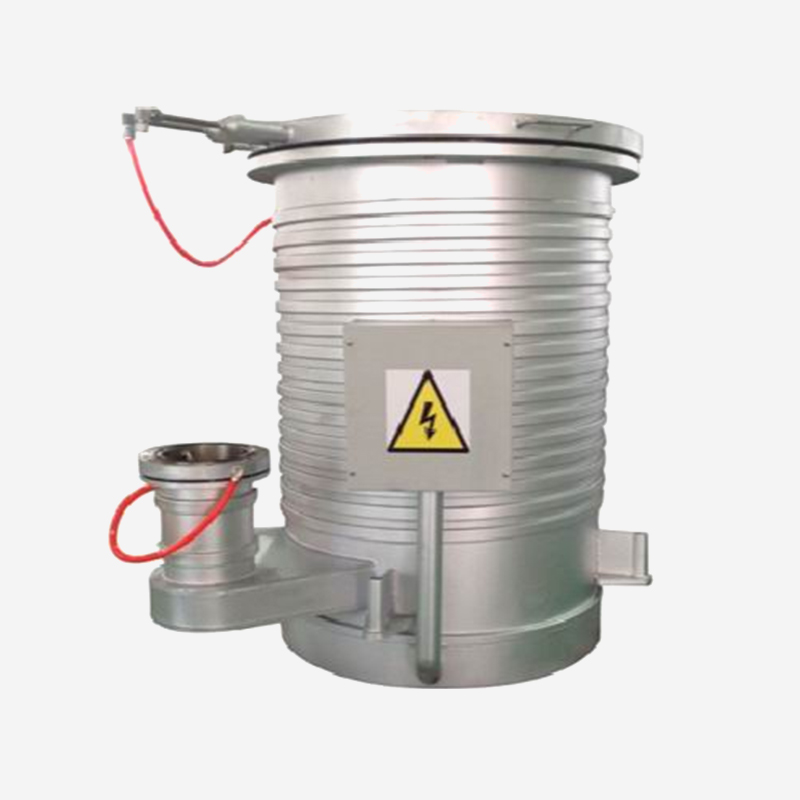 DPM-16 oliediffusionspumpe med høj UHV-gennemstrømning Denne pumpe håndterer store gasbelastninger i UHV-systemer uden bevægelige dele, hvilket gør den pålidelig til industrielle og forskningsmæssige applikationer. Dens tvungne vandkøling og koldfældekompatibilitet hjælper med at styre backstreaming, hvilket er afgørende for at opretholde den samlede systemeffektivitet. Se produkt →
Pumpen, der tager systemet fra atmosfære til højvakuum, fjerner 99,99999% af alle gasmolekyler. Hvis denne fase er ineffektiv, forurenet eller droslet af en tilstoppet forlinje, kæmper hele systemet uanset kvaliteten af UHV-komponenterne nedstrøms.
Samling af et UHV-system med førsteklasses komponenter er ikke målstregen – verifikation er. To processer dominerer idriftsættelsesfasen.
Ved stuetemperatur frigiver en rustfri ståloverflade vanddamp i flere måneder. Udbagning ved 150-250 °C fremskynder desorptionen og fjerner vandlaget på timer eller dage i stedet for måneder. Systemer beregnet til 10⁻¹⁰ mbar vil simpelthen ikke nå måltrykket uden en effektiv bageout-cyklus.
Dette krav har praktiske konsekvenser for komponentvalg. Hver flange, ventil, måler og viewport skal tåle gentagen termisk cykling uden at forringe. Dette er den virkelige grund til, at elastomertætninger svigter UHV-systemer: de forkuller, forgasser eller mister overensstemmelse efter et par bagecyklusser.
Massespektrometer lækagedetektion ved hjælp af helium er guldstandarden for UHV-verifikation. Et velbygget system bør vise en heliumlækagehastighed på under 10⁻¹⁰ mbar·L/s. Alt over 10⁻⁸ mbar·L/s indikerer en reel lækage, der skal findes og repareres, før systemet tages i brug.
Komponentkvaliteten varierer dramatisk mellem producenterne. Da de fleste UHV-komponenter er installeret inde i svejsede samlinger eller skjult mellem flanger, opstår dårlig kvalitet ofte først efter ugers idriftsættelsestid er gået tabt.
Disse spørgsmål betyder noget, fordi UHV-ydelse ikke er synlig på et dataark. Den samme flangemodel fra forskellige fabrikker kan afvige i knivægge kvalitet, indre ruhed og rengøringsdisciplin - hvilket giver størrelsesordensforskelle i basistryk.
Det forstår leverandører, der har lang erfaring med præcisionsbearbejdning. Den disciplin, der kræves for at holde tolerancer på 0,001 mm, styre materialecertificering og kontrollere overfladetilstand, overføres direkte til UHV-komponentproduktion. Dette er en af grundene til, at de mest pålidelige UHV-dele ofte kommer fra producenter med rødder i præcisionsteknik frem for generiske fittings og VVS.
Ultrahøjt vakuumsystemer belønner tålmodighed og straffer genveje. De komponenter, du vælger, bestemmer hvert målbart resultat: basistryk, nedpumpningstid, lækagehastighed, bageout-stabilitet og ejeromkostningerne i løbet af systemets levetid.
Start med tætningerne og flangerne, hvor de fleste fejl opstår. Se derefter på kammergeometrien og svejsninger, som bestemmer udgasning og konduktans. Vælg dine ventiler og gennemføringer baseret på termiske cyklusser og pålidelighed, ikke kun listepris. Og bekræft alt - for i ultrahøjt vakuum tæller gode intentioner ikke, men målte lækagetal gør det.
Komponenter med ultrahøjt vakuum er fremstillet til at sænke lækagehastigheder, bruge materialer med lavere udgasning, modstå højere udbrændingstemperaturer og renses mere omhyggeligt end standard højvakuumkomponenter. I praksis betyder dette metaltætninger, svejset konstruktion, verificeret lækageintegritet og kontrollerede overfladebehandlinger.
KF-flanger er afhængige af elastomer-O-ringe, der absorberer vanddamp og forringes under varme. De er ikke egnede til UHV-service. Brug CF-flanger med kobberpakninger til UHV-forbindelser og reserve KF-komponenter til skrubning af linjer og andre ikke-UHV-sektioner.
Spørg efter materialecertifikater, overfladebehandlingsjournaler, heliumlækagetestresultater og maksimal bageout-temperatur. En komponent, der annonceres som "vakuumklassificeret", bør ikke anses for UHV-sikker uden disse verifikationer.
Forzinket stål, støbejern, porøst aluminium og de fleste standardelastomerer bør ikke bruges inde i et UHV-kammer. Legeringer med højt zink-, bly- eller svovlindhold udgas også for meget. Messing er grænseoverskridende og bør kun bruges i små mængder med verifikation.
Kontroller tre områder i rækkefølge: for det første for ægte lækager ved hjælp af en heliumlækagedetektor; for det andet for kontaminering eller utilstrækkelig udbagning; for det tredje for effektiv pumpehastighed ved kammeret. I praksis spores de fleste UHV-fejl tilbage til en flange eller ventil, ikke pumpen eller måleren.
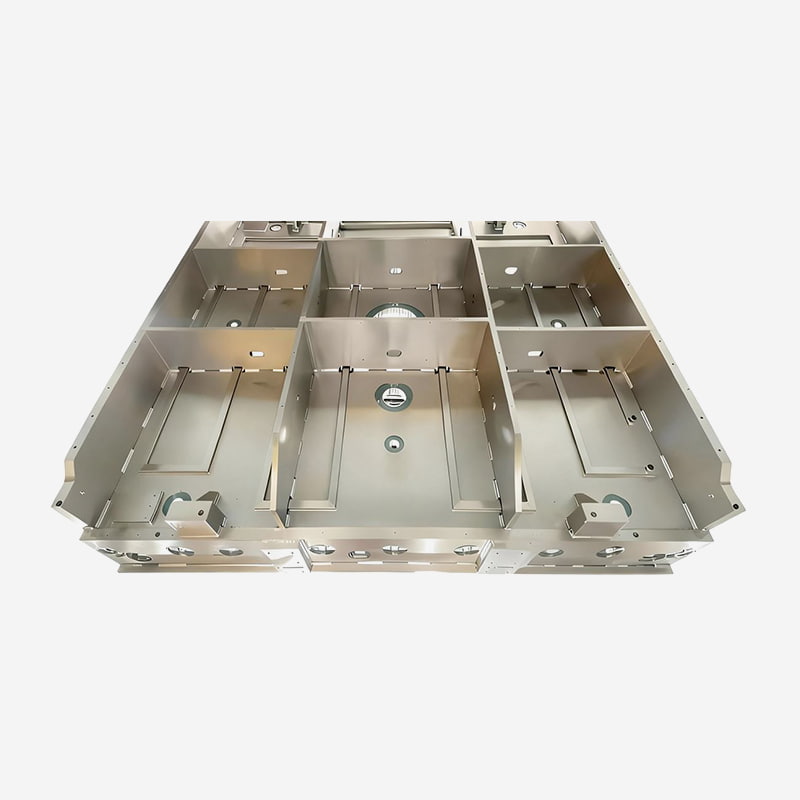
Disse kamre er udviklet til ALD-, CVD- og PVD-processer og har overlegen tætningsintegritet og op...
Ansøgningsfelter Højpræcisions poleringspulver til sjældne jordarter er velegnet til udty...
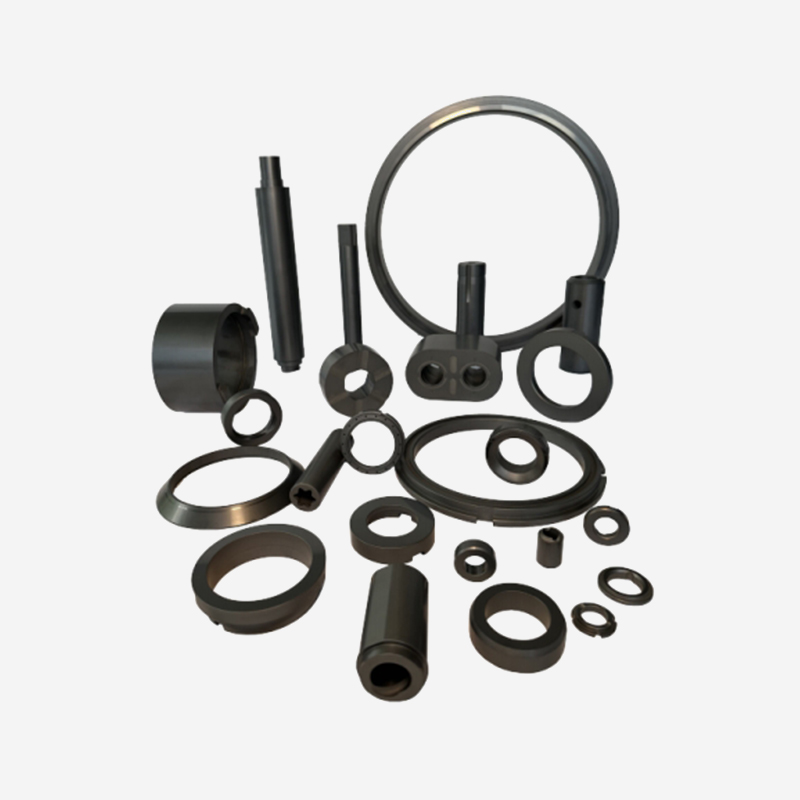
Siliciumcarbidmaterialer har ekstrem høj hårdhed og styrke, fremragende slidstyrke og anti-slidev...
Tørrehammerknuseren er et nyt miljøvenligt og energibesparende produkt, som vores virksomhed har ...
Specielt designet til SiC- og GaN-krystalvækst, hvilket giver enestående termisk feltstabilitet o...
Denne serie af produkter er et højeffektivt sandvaskeudstyr med hjulspand, der bruges i forbindel...
Klar til at innovere sammen? Kontakt vores eksperter.
Kontakt os
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal