
Poleringsmaterialer til bløde optiske komponenter
Anvendelsesområder: Velegnet til optisk sfærisk glas, optiske krystaller og filtre med en slidgra...

Ethvert vakuumsystem har en personlighed. Nogle holder basetrykket hurtigt og forbliver stabile i uger; andre synes at udvikle en ny lækage, hver gang en flange åbnes. I de fleste tilfælde er forskellen ikke pumpen eller regulatoren. Det er vakuumkammeret: dets geometri, dets indre overflade og måden det blev svejset og renset på.
Denne vejledning forklarer, hvad du skal kigge efter, når du specificerer, køber eller inspicerer et vakuumkammer, fra materialevalg og overfladebehandling til kvalitetskontrol og leverandørevaluering.
Et vakuumkammer er en forseglet beholder, der tillader en proces at køre ved et tryk, der er lavere end den omgivende atmosfære. Afhængigt af applikationen kan kammeret fungere i groft vakuum (over 1 mbar), højvakuum (omkring 1 x 10^-3 mbar) eller ultrahøjt vakuum (under 1 x 10^-7 mbar). Jo lavere måltrykket er, jo mere opmærksomhed kræver hver detalje.
Kammerets design bestemmer tre ting: hvor hurtigt systemet når måltrykket, hvor lavt trykket kan være, og hvor stabilt det forbliver under processen. Disse resultater afhænger af basismaterialet, den indvendige overfladefinish, antallet og kvaliteten af tætninger og den måde, interne komponenter er monteret på. Et kammer med en dårlig indvendig finish kan udluftes i uger; et kammer med indespærrede volumener må aldrig nå det tryk, der er angivet på databladet.
Kammeret bør også være designet til god ledningsevne. Pumpeporte skal være store, og interne komponenter bør ikke skabe smalle passager, der bremser gasstrømmen.
Rustfrit stål er standardmaterialet til de fleste høj- og ultrahøjvakuumkamre. Kvaliteter som 304L eller 316L giver god korrosionsbestandighed, lav afgasning efter elektropolering og stabile mekaniske egenskaber under termisk cykling. Aluminium vælges ofte til store kamre eller bevægelige dele, fordi det er lettere og har bedre varmeledningsevne, men dets porøse oxidlag skal omhyggeligt kontrolleres under fremstillingen. Tabellen nedenfor opsummerer de mest almindelige materialevalg.
| Material | Typisk brug | Nøglefordel | Hovedbegrænsning |
|---|---|---|---|
| 304/316L rustfrit stål | Højvakuum og UHV kamre | Lav afgasning, fremragende svejsbarhed | Tyngre end aluminium |
| Aluminium 6061 | Store kamre, belægningssystemer | Let, god varmeledningsevne | Kræver speciel overfladeforsegling |
| Iltfrit kobber | Pakninger og gennemføringer | Meget lave utætheder med CF-flanger | Dyrt, blødt |
Overfladefinish er ikke kosmetisk. Til højvakuum er en ren perleblæst eller passiveret overflade ofte nok. For ultrahøjt vakuum fjerner elektropolering mikrorevner og indlejrede partikler, der fanger gas og skaber virtuelle lækager. Rengøring skal udføres med alkaliske rengøringsmidler, skylninger med deioniseret vand og, hvor det er relevant, en vakuum-bage-out-cyklus.
Hver svejsning er en potentiel kilde til virtuelle lækager og partikeldannelse. Fuld penetration svejsninger, kontinuerlige svejsninger frem for punktsvejsninger, og design, der undgår sprækker eller blinde lommer reducerer risikoen. Efter svejsning skal kammeret være heliumlækagetestet, ideelt set med lækagedetektoren forbundet til kammeret og helium sprøjtet på ydersiden af hver samling.
Valget af flangestandard påvirker tæthed, nem montering og langsigtet vedligeholdelse. KF- og ISO-flanger er praktiske til ru- og højvakuumsystemer, fordi de er hurtige at samle; CF-flanger med metalpakninger er almindelige i UHV-applikationer, fordi de kan bages og opnå ekstremt lave lækager. Udsigtsporte, elektriske gennemføringer og gasindtag skal designes, så deres materialer har en kompatibel termisk ekspansion og ikke udgasser.
Hvert kammer skal modstå atmosfærisk tryk uden permanent deformation. Vægtykkelsen, afstivningsribberne og placeringen af porte er derfor strukturelle beslutninger. Samtidig sætter portstørrelsen og den interne geometri den effektive pumpehastighed. Et stort kammer med et lille udløb vil pumpe langsomt, uanset hvor kraftig vakuumpumpen er.
Det bedste vakuumkammerdesign fejler, hvis det ikke kan bearbejdes til de krævede tolerancer. Flangeflader skal forblive flade og parallelle, O-ringsriller skal være inden for et par hundrededele af en millimeter, og boltemønstre skal flugte med det matchende hardware. I praksis betyder det, at kammerproducenten bør have egen bearbejdnings-, inspektions- og overfladebehandlingskapacitet i stedet for at stole på separate underleverandører.
På vores anlæg kombinerer vi 0,001 mm præcisionsbearbejdning med dele fra 0,1 gram til 150 tons, hvorfor vi kan producere alt fra små CF-komponenter til store belægningskamre. For et nærmere kig på præcisionsprocesserne bag kammerkomponenter, se vores guide til hvordan præcisionsbearbejdede dele fremstilles .
Stol ikke på en vakuumkammerleverandørs ord alene. Bed om heliumlækagetestrapporten, materialecertifikatet og dimensionsinspektionsprotokollen, før du planlægger installationen.
Leverandøren skal som minimum kunne levere:
Halvlederprocesser såsom sputtering, ætsning og kemisk dampaflejring kræver stabile højvakuum- eller ultrahøjvakuummiljøer. Den vakuum kammer skal modstå partikeldannelse, tolerere reaktive gasser og opretholde rene overflader mellem proceskørsler. For tredjegenerations halvledermaterialer som siliciumcarbid skal kammeret ofte arbejde med højtemperaturkomponenter og specialiserede keramiske dele. Derfor fremstiller vi dedikerede højvakuum- og ultrahøjvakuum-halvlederkamre med stramt kontrolleret intern geometri og svejsekvalitet.
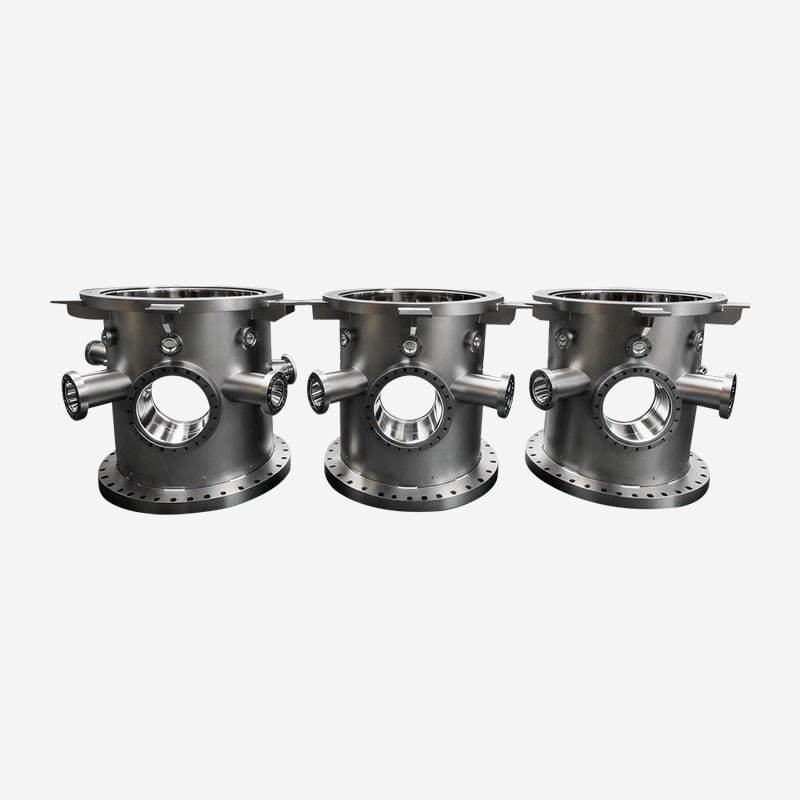 Højvakuum og ultrahøjvakuum halvledervakuumkamre Disse kamre er bygget til stabile HV/UHV-miljøer i halvlederbehandling, med kontrolleret geometri og lækagetest. Overvej dem, hvor reaktive gasser og højtemperaturkomponenter kræver ren, pålidelig vakuumydelse. Se produkt →
Coatingsystemer bruger kamre med store interne volumener, flere adgangsporte og ofte specialiseret armatur til roll-to-roll eller inline-behandling. Kammerlegemet skal give strukturel stivhed under vakuumbelastning, samtidig med at de indvendige overflader holdes kompatible med den aflejrede film. For kontinuerlige belægningslinjer er kammerlængden og portlayoutet typisk tilpasset til processen. Vores kontinuerlige belægningskamre er bygget til dette krav.
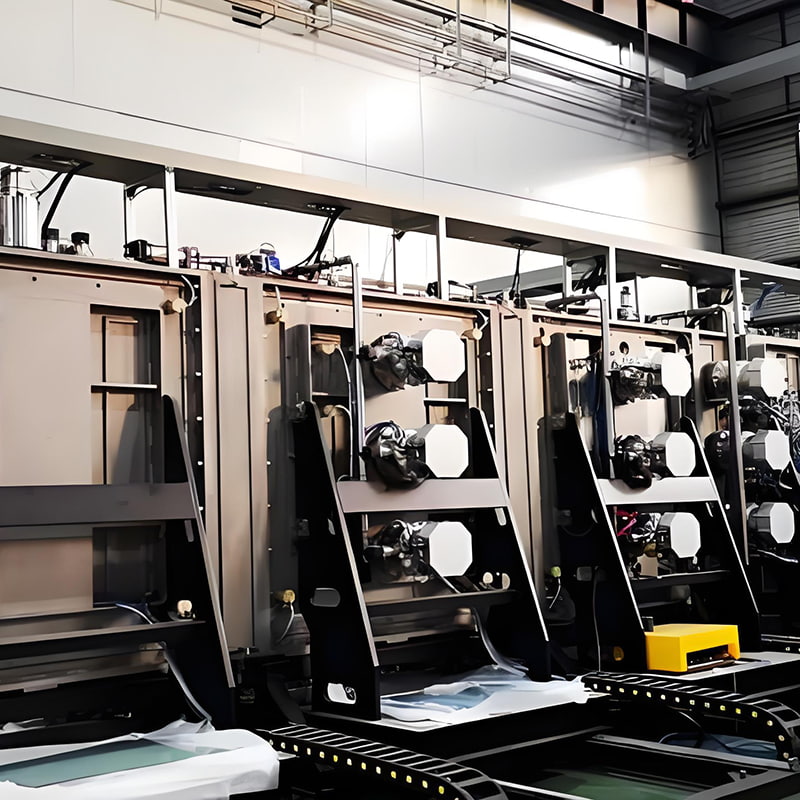 Kontinuerlig linjebelægningskamre til inline-produktion Designet til store belægningssystemer med tilpassede portlayouts og stive vakuumstrukturer. De understøtter rulle-til-rulle- eller inline-bearbejdning, hvilket gør dem relevante til kontinuerlig belægning med høj gennemstrømning og flerlagsdeponering. Se produkt →
Vakuumkamre bruges også til brintproduktion, test af brændselscellekomponenter og tørre- eller påfyldningslinjer for lithiumbatterier. Disse applikationer kombinerer ofte fugtkontrol, vakuumintegritet og sikkerhedskrav. Et kammer med den forkerte overfladefinish kan fange fugt og tvinge længere nedpumpningscyklusser, hvilket direkte reducerer gennemløbet. Vores brint-energi- og lithiumbatterikamre løser dette problem med kontrollerede indvendige overflader og lækagetestede svejsesømme.
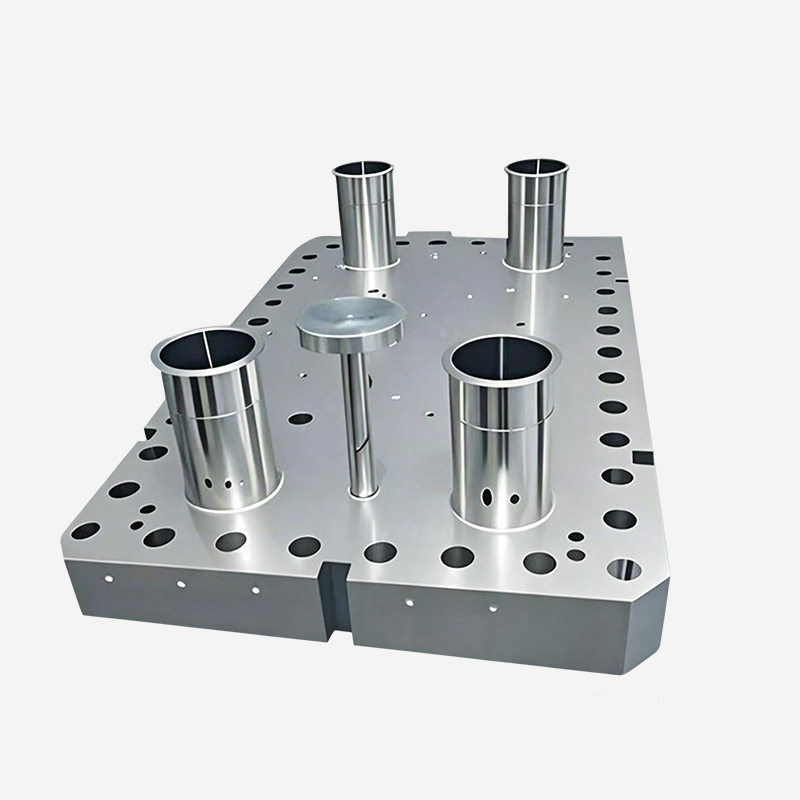 Vakuumkamre til brintenergi- og lithiumbatteriprocesser Disse kamre adresserer fugtkontrol og vakuumintegritet i brintproduktion, brændselscelletestning og batteritørring eller -påfyldning. Kontrollerede indvendige overflader og lækagetestede svejsninger hjælper med at forkorte nedpumpningscyklusser og forbedre processikkerheden. Se produkt →
Andre applikationer, herunder rumfartssimulering, optisk belægning og fiberoptisk behandling, pålægger deres egne begrænsninger, såsom store overordnede dimensioner eller specielle krav til udsigter.
En pålidelig leverandør bør ikke kun tegne kammeret og svejse det; de bør også hjælpe dig med at vælge det rigtige materiale, flanger, intern behandling og testplan. Efter vores erfaring indsnævrer følgende spørgsmål hurtigt listen:
Kl SOL , har vi fulgt denne tilgang siden 1986, hvor vi kombinerer fremstilling af vakuumudstyr med præcisionsbearbejdning og fremstilling af store dele. Denne kombination holder tolerancerne under kontrol fra første snit til den sidste lækagetest.
Til højvakuum og UHV er 304L eller 316L rustfrit stål normalt det sikreste valg på grund af dets lave afgasning og gode svejsbarhed. Aluminium er et praktisk alternativ til store eller vægtfølsomme kamre, men det kræver mere omhyggelig overfladebehandling.
En ru overflade fanger gasmolekyler og procesrester. Elektropolerede eller korrekt passiverede overflader frigiver gas hurtigere, forkorter nedpumpningstiden og reducerer partikelforurening i følsomme processer.
Ja. Geometrien, antallet og typen af porte, materiale, overfladebehandling og testkrav kan alle tilpasses til processen. Giv din leverandør arbejdstrykinterval, gastyper, temperaturområde og forventet cyklustid.
Anmod om en dimensionsinspektionsrapport, materialecertifikater, heliumlækagetestresultater og en rengøringsjournal. Hvis kammeret omfatter svejsning, så spørg også om svejseinspektionsoptegnelser.
Anvendelsesområder: Velegnet til optisk sfærisk glas, optiske krystaller og filtre med en slidgra...
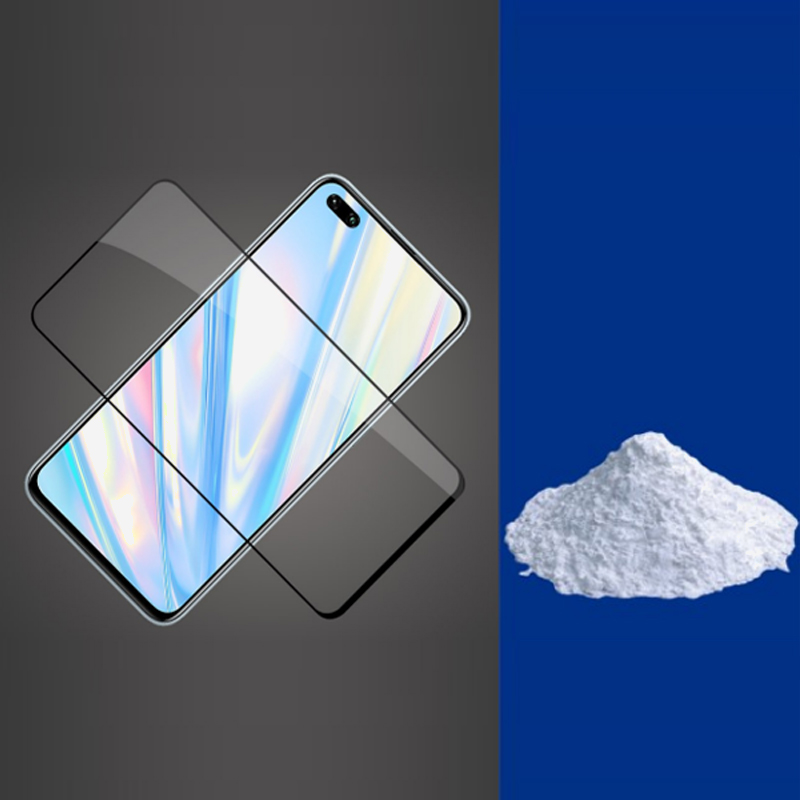
Anvendelsesområde: Dækglas Bearbejdning af dækglas til elektroniske produkter såsom berør...
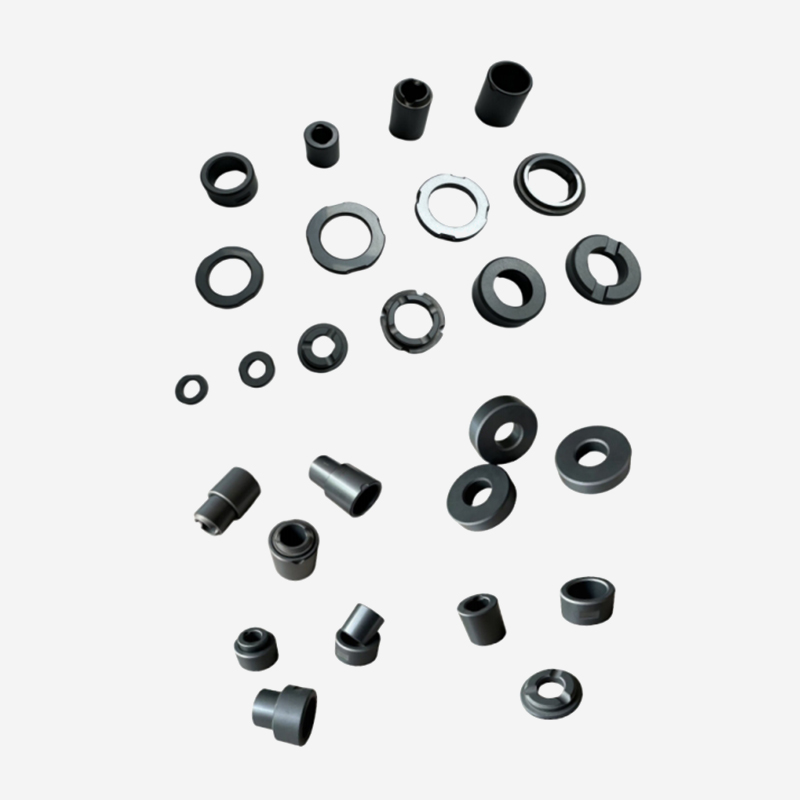
Højtydende siliciumkarbidkeramik har ekstrem høj slidstyrke og friktionsmodstand, fremragende kem...
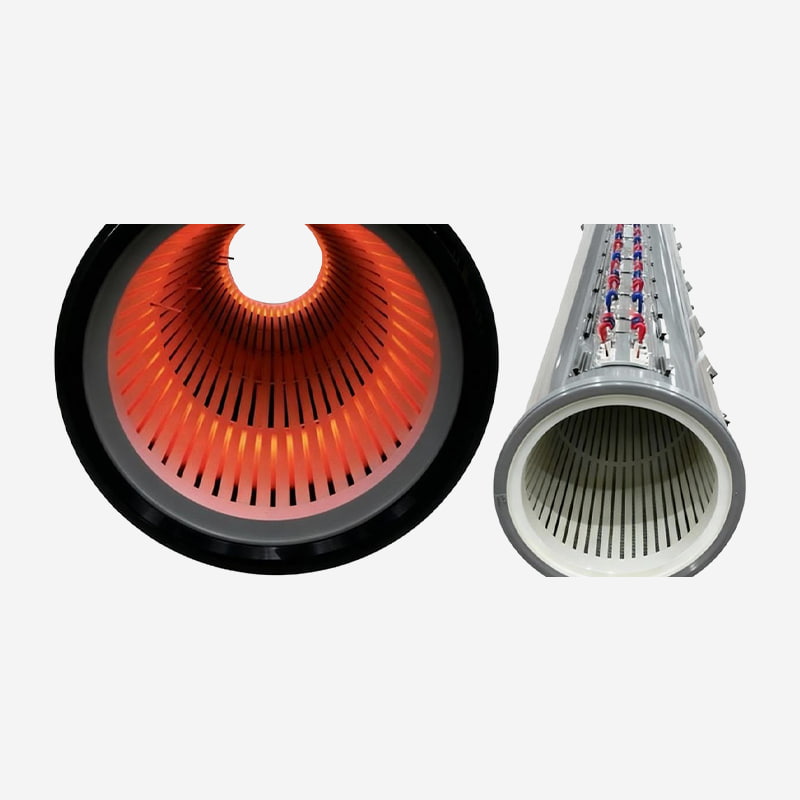
Vi leverer et omfattende udvalg af højtydende nøglekomponenter til tyndfilmsdeponeringsudstyr, sp...
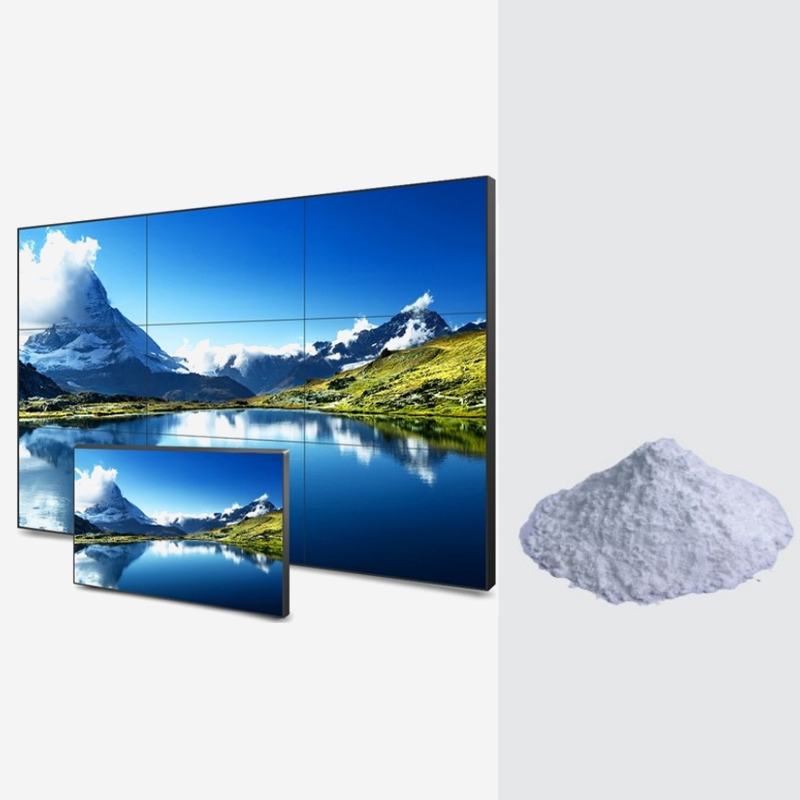
Ansøgningsfelter Højpræcisions poleringspulver til sjældne jordarter er velegnet til udty...
Ansøgningsfelter Klassisk kemisk poleringsproces, velegnet til polering af optisk sfærisk...
Klar til at innovere sammen? Kontakt vores eksperter.
Kontakt os
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal